We use cookies to ensure that we give you the best experience on our website.
Contact Founder
Still have doubts?
Connect directly with our Founder. Whether it’s about pricing or technical details, get a straight answer and an exclusive “Founder’s Bonus” for your first order.
900+ Satisfied Clients
🏆 Over 1000+ Custom Projects Successfully Delivered.
Nuestros moldes de latón grabados con CNC de precisión 0.01 mm ofrecen un estampado de foil dorado ultra fino y brillante para embalajes y papelería premium.
Why Is There Extra Gold Foil Around My Stamp? Temperature, Pressure, and Die Contact Fixes
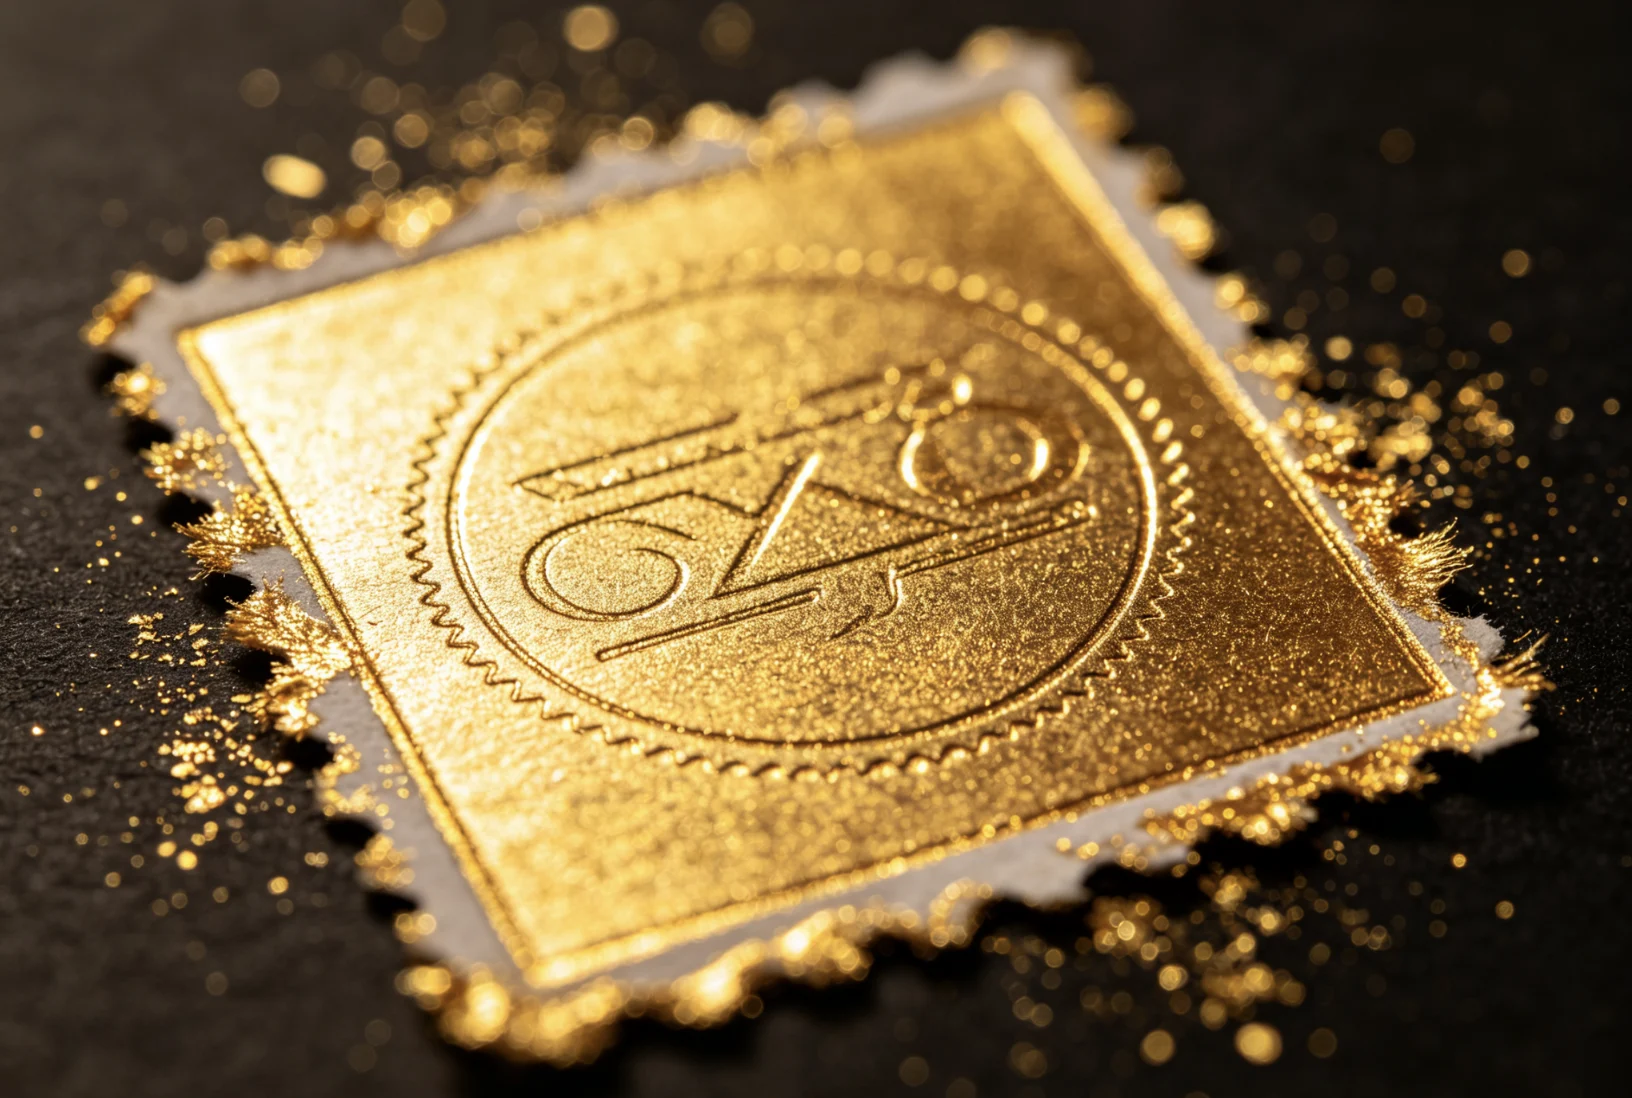
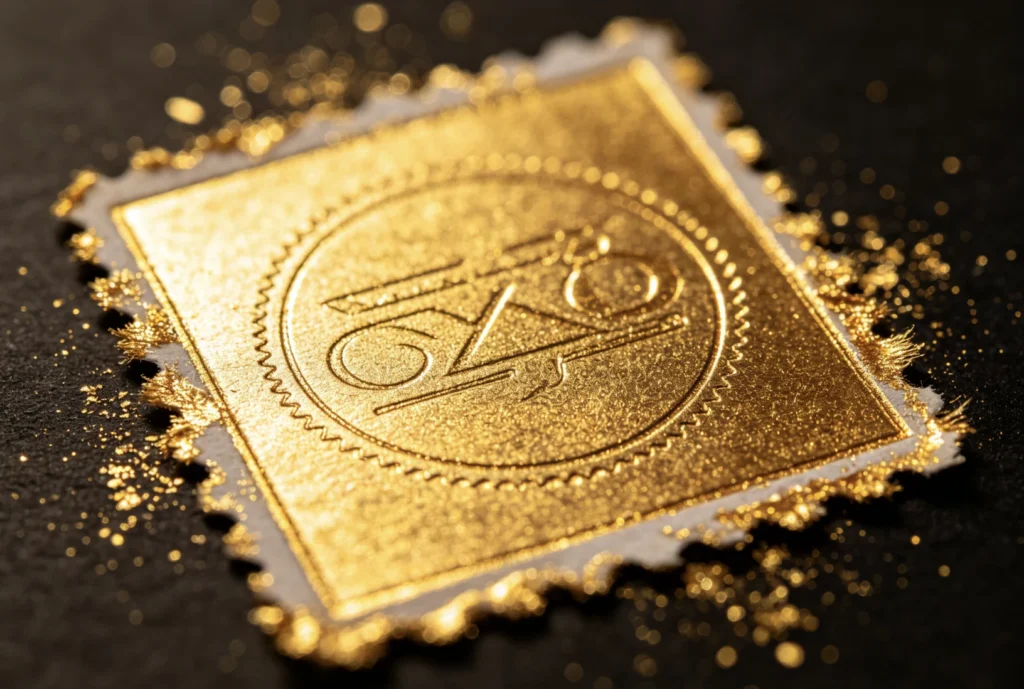
El exceso de lámina dorada alrededor de tu sello es uno de los problemas más comunes en el estampado en caliente con lámina dorada. El logo puede transferirse, pero los bordes se ven desordenados, el fondo presenta pequeñas marcas doradas, o aparece un halo dorado delgado alrededor de letras y líneas.
Este problema es diferente a que el foil no se transfiera. Cuando el foil no se transfiere, el resultado se ve débil, pálido o incompleto. Cuando se transfiere foil extra alrededor del sello, el sistema suele ser demasiado agresivo: demasiado calor, demasiada presión, tiempo de permanencia demasiado largo, foil inadecuado o contacto desigual con el troquel.
Esta guía explica cómo solucionar el exceso de foil, residuos de foil, bordes dorados desordenados y marcas no deseadas de foil en cuero, cuero PU, papel, cubiertas de libros, tarjetas, embalajes y otros materiales planos.
Respuesta Rápida
El exceso de foil dorado alrededor de un sello generalmente ocurre porque el foil se activa fuera del área de diseño prevista.
Start by checking:
la temperatura es demasiado alta
la presión es demasiado fuerte o desigual
el tiempo de permanencia es demasiado largo
el foil no está adecuado al material
la superficie del troquel de latón está sucia o no nivelada
la obra gráfica tiene un espaciado muy apretado o áreas sólidas grandes
la superficie del material es demasiado blanda, recubierta, texturizada o desigual
No cambie todo a la vez. Ajuste una variable a la vez, comenzando con la temperatura y el tiempo de permanencia.
Exceso de Foil Dorado vs Foil Ausente
Antes de solucionar el problema, identifique cuál es su inconveniente.
Problema
Lo Que Ves
Causa Más Probable
Foil ausente
transferencia débil, áreas en blanco, líneas rotas
poca temperatura, presión o tiempo de permanencia
Exceso de foil
dorado alrededor del logo, borde desordenado, residuo de foil
demasiado calor, presión o tiempo de permanencia
Blurry small letters
letras rellenas, bordes difusos
calor/presión excesiva o diseño demasiado apretado
Foil desigual
un lado claro, un lado desordenado o débil
troquel no nivelado o superficie del material desigual
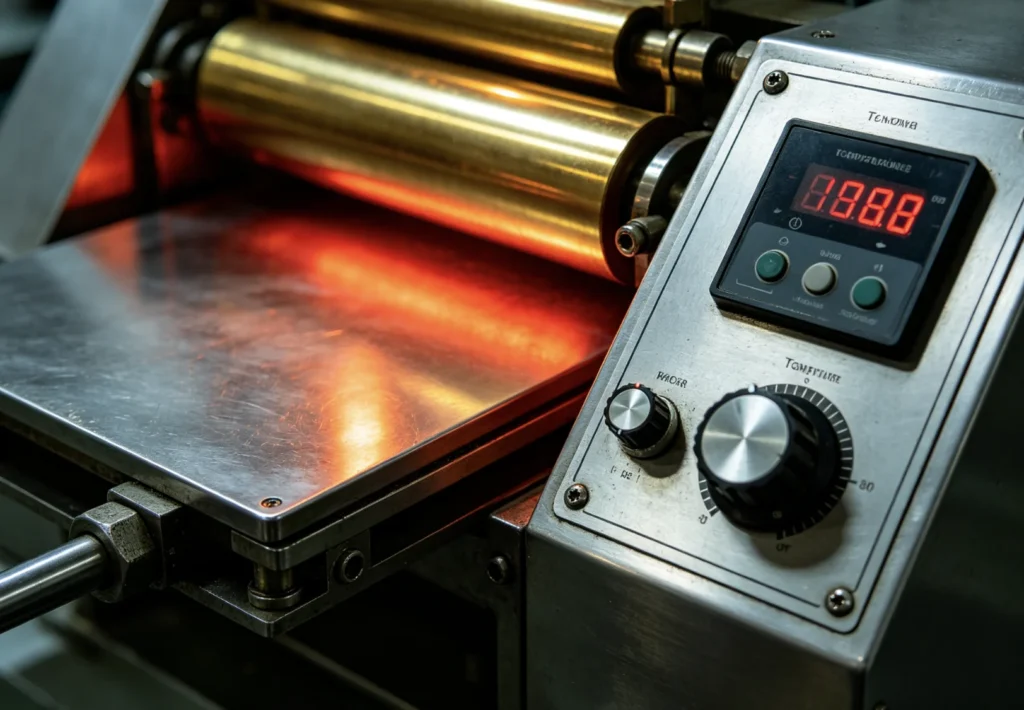
Un ajuste preciso de la temperatura digital de 0 a 350 °C garantiza una transferencia constante del foil en materiales como cuero, papel, plástico y madera.
1. La temperatura es demasiado alta
La temperatura alta es una de las primeras cosas a verificar cuando el foil dorado aparece alrededor del sello.
Cuando el troquel está demasiado caliente, el adhesivo del foil puede ablandarse demasiado. En lugar de transferirse solo donde la superficie elevada del troquel toca el material, el foil puede extenderse ligeramente alrededor del diseño. En cuero PU, cuero revestido suave, papel y materiales de embalaje revestidos, esto puede crear un halo dorado, borde difuso o manchas aleatorias de foil.
En las pruebas de cuero PU Zhengfei, 100 °C durante 1 segundo produjo una transferencia limpia para aplicaciones de tipo de letra EC-27 y troqueles de latón QS201. A temperaturas más altas, el efecto metálico se hacía más fuerte, pero las letras pequeñas tenían más probabilidades de mostrar extensión en los bordes. A 120 °C, el cuero PU podía ablandarse, mostrar marcas de prensa o producir bordes difusos.
Para configuraciones más específicas del material, revise
cómo estampillar cuero en caliente: temperatura, presión y tiempo
Reducir la temperatura gradualmente.
Un método de prueba práctico:
Disminuir la temperatura en 5-10 °C.
Mantener la misma presión y tiempo de permanencia.
Imprimir sobre material de desecho.
Verificar si el exceso de dorado se reduce.
Si la transferencia se vuelve débil, aumentar ligeramente el tiempo de permanencia o la presión en lugar de subir mucho la temperatura.
Para cuero PU, un rango inicial práctico suele estar alrededor de 100-110 °C, dependiendo del recubrimiento, tipo de foil, tamaño del troquel y presión. Para proyectos en papel y servilletas, las pruebas Zhengfei mostraron que 110 °C con 2 segundos puede ser un ajuste de referencia fuerte, aunque el grosor del papel y el modelo de foil también son importantes.
La presión ayuda a que el foil se adhiera al material. Pero demasiada presión puede empujar el foil hacia áreas donde no debería transferirse.
This is especially common with:
cuero PU suave
padded leather goods
papel fino
cubiertas de libros texturizadas
texto pequeño
líneas finas del logo
matrices grandes de latón macizo
Si la presión es demasiado fuerte, el borde del diseño puede parecer grueso, oscuro o estar demasiado hundido. El foil también puede extenderse alrededor del área estampada.
Cómo solucionar problemas de presión
Reduce la presión ligeramente antes de cambiar la matriz o el foil.
Busca estas señales:
marcas profundas de presión alrededor del logo
superficie del cuero comprimida en exceso
papel con abolladuras visibles
foil que se extiende fuera del borde del diseño
letras pequeñas que se vuelven gruesas
Para logotipos pequeños y texto fino, generalmente es mejor usar una presión controlada y uniforme en lugar de forzar la palanca o aumentar la presión de la máquina agresivamente.
3. El tiempo de permanencia es demasiado largo
El tiempo de permanencia es cuánto tiempo la matriz calentada permanece en contacto con el foil y el material.
Un tiempo de permanencia más largo puede ayudar cuando la transferencia del foil es débil, pero también puede causar exceso de foil si el material ya recibe suficiente calor y presión. Cuanto más tiempo permanece la matriz presionando, más calor se distribuye en el área circundante.
Para cuero PU, las pruebas de Zhengfei suelen usar tiempos de permanencia cortos alrededor de 1 segundo para una transferencia limpia de letras y logos. Para papel de servilleta y estampado 3D en papel, 2 segundos funcionaron bien en pruebas específicas de taller, pero el papel fino puede dañarse si el tiempo de permanencia es demasiado prolongado.
Cómo solucionar problemas de tiempo de permanencia
Acorta primero el tiempo de permanencia si el foil parece completo pero desordenado.
Prueba este orden:
Mantén la temperatura igual.
Reduce ligeramente el tiempo de permanencia.
Verifica si el borde se vuelve más limpio.
Si el foil queda incompleto, aumenta la presión un poco en lugar de volver a un tiempo de permanencia muy largo.
Para detalles finos, un tiempo de permanencia más corto suele dar bordes más limpios.
4. La matriz de latón no está nivelada ni limpia
El exceso de foil también puede ser causado por un contacto desigual de la matriz.
Si una zona del troquel presiona más fuerte que otra, un lado puede transferir demasiado foil mientras que el otro lado se ve débil. Un troquel sucio también puede crear marcas de foil aleatorias porque el adhesivo del foil, polvo, recubrimiento de cuero o residuos de fibra de papel pueden quedarse pegados a la superficie del troquel.
Revisa el troquel por:
residuos de adhesivo de foil
polvo de papel
residuos de recubrimiento de cuero
montaje desigual
bordes dañados
soporte o fijación suelta
Un troquel de latón de precisión sólo puede funcionar bien si está montado plano y se mantiene limpio.
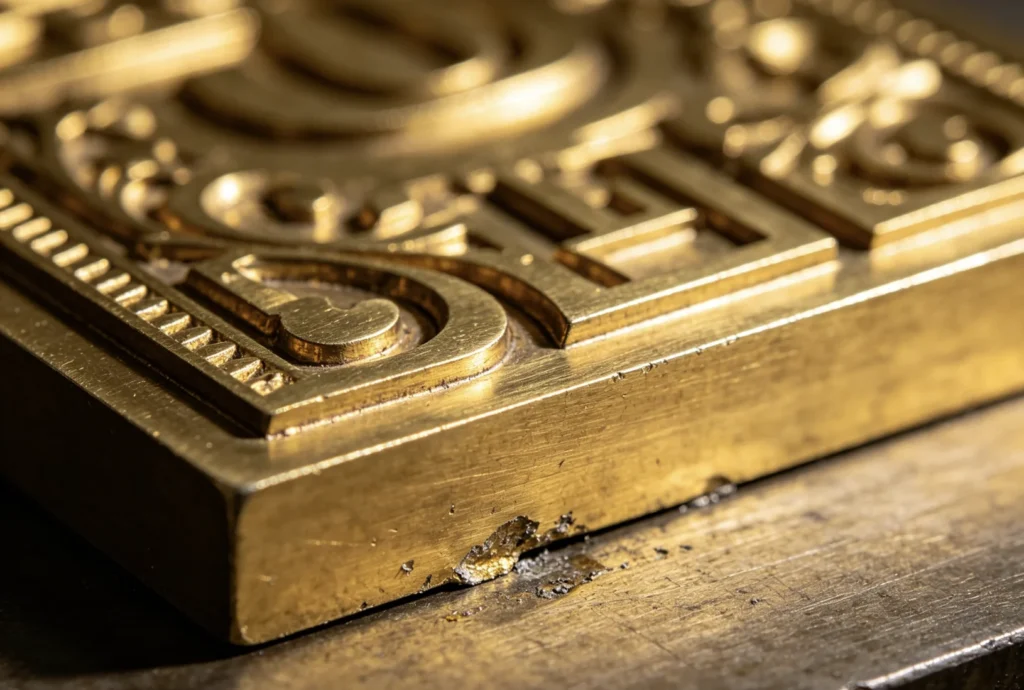
El mecanizado CNC interno con una tolerancia de grabado de 0.01 mm captura detalles de líneas ultra finas imposibles con moldes genéricos baratos.
5. El Foil No Está Adaptado al Material
No todos los foils para estampado en caliente funcionan en todas las superficies.
Algunos foils están diseñados para papel. Otros funcionan mejor en cuero sintético PU, cuero genuino, plástico, embalajes recubiertos o materiales para cubiertas de libros. Si la capa adhesiva del foil se activa demasiado fácilmente en tu material, puede transferirse fuera del área de diseño prevista.
Señales de que el foil puede no coincidir con el material:
aparece foil extra incluso a baja temperatura
el foil se adhiere a áreas texturizadas alrededor del logo
el fondo presenta puntos dorados aleatorios
el foil funciona en papel pero falla en cuero
el foil funciona en un lote de cuero pero no en otro
Prueba más de un tipo de foil antes de culpar a la máquina.
6. El Diseño Tiene Demasiado Detalle o Área Sólida
Algunos problemas con el foil comienzan antes de que se haga el troquel.
Si un logo tiene un espaciado muy ajustado, pequeños huecos, contornos delgados o bloques sólidos grandes, puede ser más difícil controlar una transferencia limpia del foil. El calor y la presión necesitan dónde liberarse. Si el diseño es demasiado denso, las pequeñas áreas abiertas pueden rellenarse y el foil puede verse pesado.
Esto es común con:
texto con serifas diminutas
tipografías en script
dense decorative borders
insignias complejas
áreas sólidas gruesas en logos
detalles pequeños invertidos
Para letras pequeñas, un mayor espaciado y trazos más claros suelen funcionar mejor. Para logotipos sólidos grandes, la superficie del troquel debe estar plana, el calor debe ser uniforme y la presión debe distribuirse de manera equilibrada en toda el área.
Orden óptimo para la solución de problemas
Cuando aparezca un exceso de lámina dorada alrededor de tu sello, prueba en este orden:
Limpia la superficie del troquel.
Verifica que el troquel esté montado nivelado.
Reduce la temperatura en 5-10°C.
Acorta el tiempo de prensado.
Reduce ligeramente la presión.
Prueba con otro tipo de lámina.
Revisa el espaciado del diseño, el grosor de las líneas y las áreas sólidas.
Haz la prueba nuevamente en el material exacto de producción.
No ajustes temperatura, presión, lámina y configuración del troquel simultáneamente. Si cambias todo a la vez, no sabrás qué corrigió el problema.
Nuestros moldes de latón grabados con CNC de precisión 0.01 mm ofrecen un estampado de foil dorado ultra fino y brillante para embalajes y papelería premium.
Para proyectos de cubiertas de libros, lee el
Cuero PU
antes de elegir el troquel y la configuración de la máquina.
El cuero genuino varía según el grano, contenido de aceite, acabado y grosor. El cuero firme y liso generalmente ofrece bordes más limpios que el cuero muy blando o con textura muy marcada.
Si aparece lámina extra, comprueba si la superficie del cuero es demasiado blanda o irregular. Puede que necesites menos calor, menos tiempo o una almohadilla/soporte.
Papel y Servilletas
El papel puede mostrar exceso de lámina cuando el calor o la presión son demasiado fuertes. El papel para servilletas es especialmente blando y fácil de marcar.
En pruebas con servilletas Zhengfei 618M, 110°C con 2 segundos dio un resultado equilibrado. A 120°C, la lámina parecía más completa pero era más probable que aparecieran marcas de prensado y extensión en los bordes.
Las cubiertas de libros pueden incluir cartón, tela, cuero PU, papel recubierto o superficies laminadas. La lámina extra puede provenir de presión desigual en cartón grueso o del calor que se extiende a través de la superficie de la cubierta.
acortar el tiempo de permanencia y revisar el espaciado
Un lado desordenado, un lado débil
troquel no nivelado
revisar el montaje y la fijación
Puntos dorados aleatorios
troquel sucio o lámina incorrecta
limpiar el troquel y probar con otra lámina
Exceso de lámina en PU suave
superficie del material suavizada
bajar la temperatura y acortar el tiempo
Papel hundido con extensión de lámina
presión o calor excesivos
reducir primero la presión, luego el calor
Antes de la producción en serie
Antes de iniciar la producción, confirma la configuración completa en el mismo lote de material.
Enviar o registrar:
material type
modelo/color de lámina
machine model
tamaño del troquel
diseño del logo
temperatura
tiempo de permanencia
ajuste de presión o método de operación
foto del producto
foto del resultado de la prueba
Esto hace que la resolución de problemas sea mucho más rápida y ayuda a evitar desperdiciar productos terminados.
Pensamientos finales
Exceso de lámina dorada alrededor de tu sello generalmente significa que el proceso de estampado es demasiado agresivo o desigual. Empieza revisando la temperatura, presión, tiempo de permanencia, limpieza del troquel, nivelación del troquel, compatibilidad de la lámina y estructura del diseño.
Para muchos trabajos con cuero PU, una temperatura baja y un tiempo de permanencia corto a menudo producen bordes más limpios. Para papel, servilletas y cubiertas de libros, la presión controlada es tan importante como el calor. Para letras pequeñas o logos detallados, un troquel de latón personalizado limpio y un diseño bien preparado pueden marcar la diferencia entre un resultado desordenado y un acabado profesional.
¿Necesitas ayuda para corregir el exceso de lámina alrededor de tu logo?
Envía la foto de tu material, tamaño del logo, color de lámina, temperatura actual, tiempo de permanencia, modelo de la máquina y resultado de la prueba a ZHENGFEI. Nuestro equipo puede ayudarte a recomendar una mejor configuración de máquina, troquel de latón personalizado o proceso de estampado para tu proyecto.
FAQ
¿Por qué hay exceso de lámina dorada alrededor de mi sello?
El exceso de lámina dorada suele aparecer porque la temperatura, presión o tiempo de permanencia son demasiado altos, o porque el molde no está nivelado o limpio. El adhesivo de la lámina se activa fuera del área de diseño prevista y crea un halo dorado, residuos o bordes desordenados.
¿Debo reducir primero la temperatura o la presión?
Si la lámina parece completa pero desordenada, primero baja la temperatura entre 5-10°C o acorta el tiempo de permanencia. Si el material muestra marcas profundas, reduce la presión primero. Cambia solo una variable a la vez para identificar la causa real.
¿Puede el tipo de lámina causar marcas doradas adicionales?
Sí. Algunas láminas para estampado en caliente se activan demasiado fácilmente en ciertos materiales. Si aparece exceso de lámina incluso a temperaturas más bajas, prueba otro tipo de lámina más adecuada para cuero PU, cuero genuino, papel o embalaje recubierto.
¿Puede un molde de latón sucio causar residuos de lámina?
Sí. El adhesivo de la lámina, el recubrimiento del cuero, la fibra del papel o el polvo en el molde pueden crear marcas doradas aleatorias. Limpia la superficie del molde de latón y verifica que esté montado plano antes de cambiar la configuración de la máquina.
¿Por qué las letras pequeñas se rellenan durante el estampado con lámina?
Las letras pequeñas se rellenan cuando el calor, la presión o el tiempo de permanencia son demasiado altos, o cuando el espaciado del diseño es muy estrecho. Usa un molde de latón afilado, reduce el calor/tiempo y asegúrate de que el diseño tenga suficiente espacio entre los trazos.
¿Es el exceso de lámina el mismo problema que la lámina que no se transfiere?
La falta de foil generalmente significa que el proceso es demasiado débil: poca temperatura, baja presión, tiempo de permanencia corto, foil inadecuado o mal contacto. El exceso de foil generalmente significa que el proceso es demasiado fuerte o desigual.
Comparte tu amor
ZHENGFEI Technical Team
ZHENGFEI Technical Team shares practical hot stamping knowledge from real production tests, including brass die design, foil stamping parameters, machine setup, leather, paper, acrylic, plastic, wood and packaging applications.

 English
 Japanese
 Spanish
 French
 Korean
 German
 Russian