We use cookies to ensure that we give you the best experience on our website.
Contact Founder
Still have doubts?
Connect directly with our Founder. Whether it’s about pricing or technical details, get a straight answer and an exclusive “Founder’s Bonus” for your first order.
900+ Satisfied Clients
🏆 Over 1000+ Custom Projects Successfully Delivered.
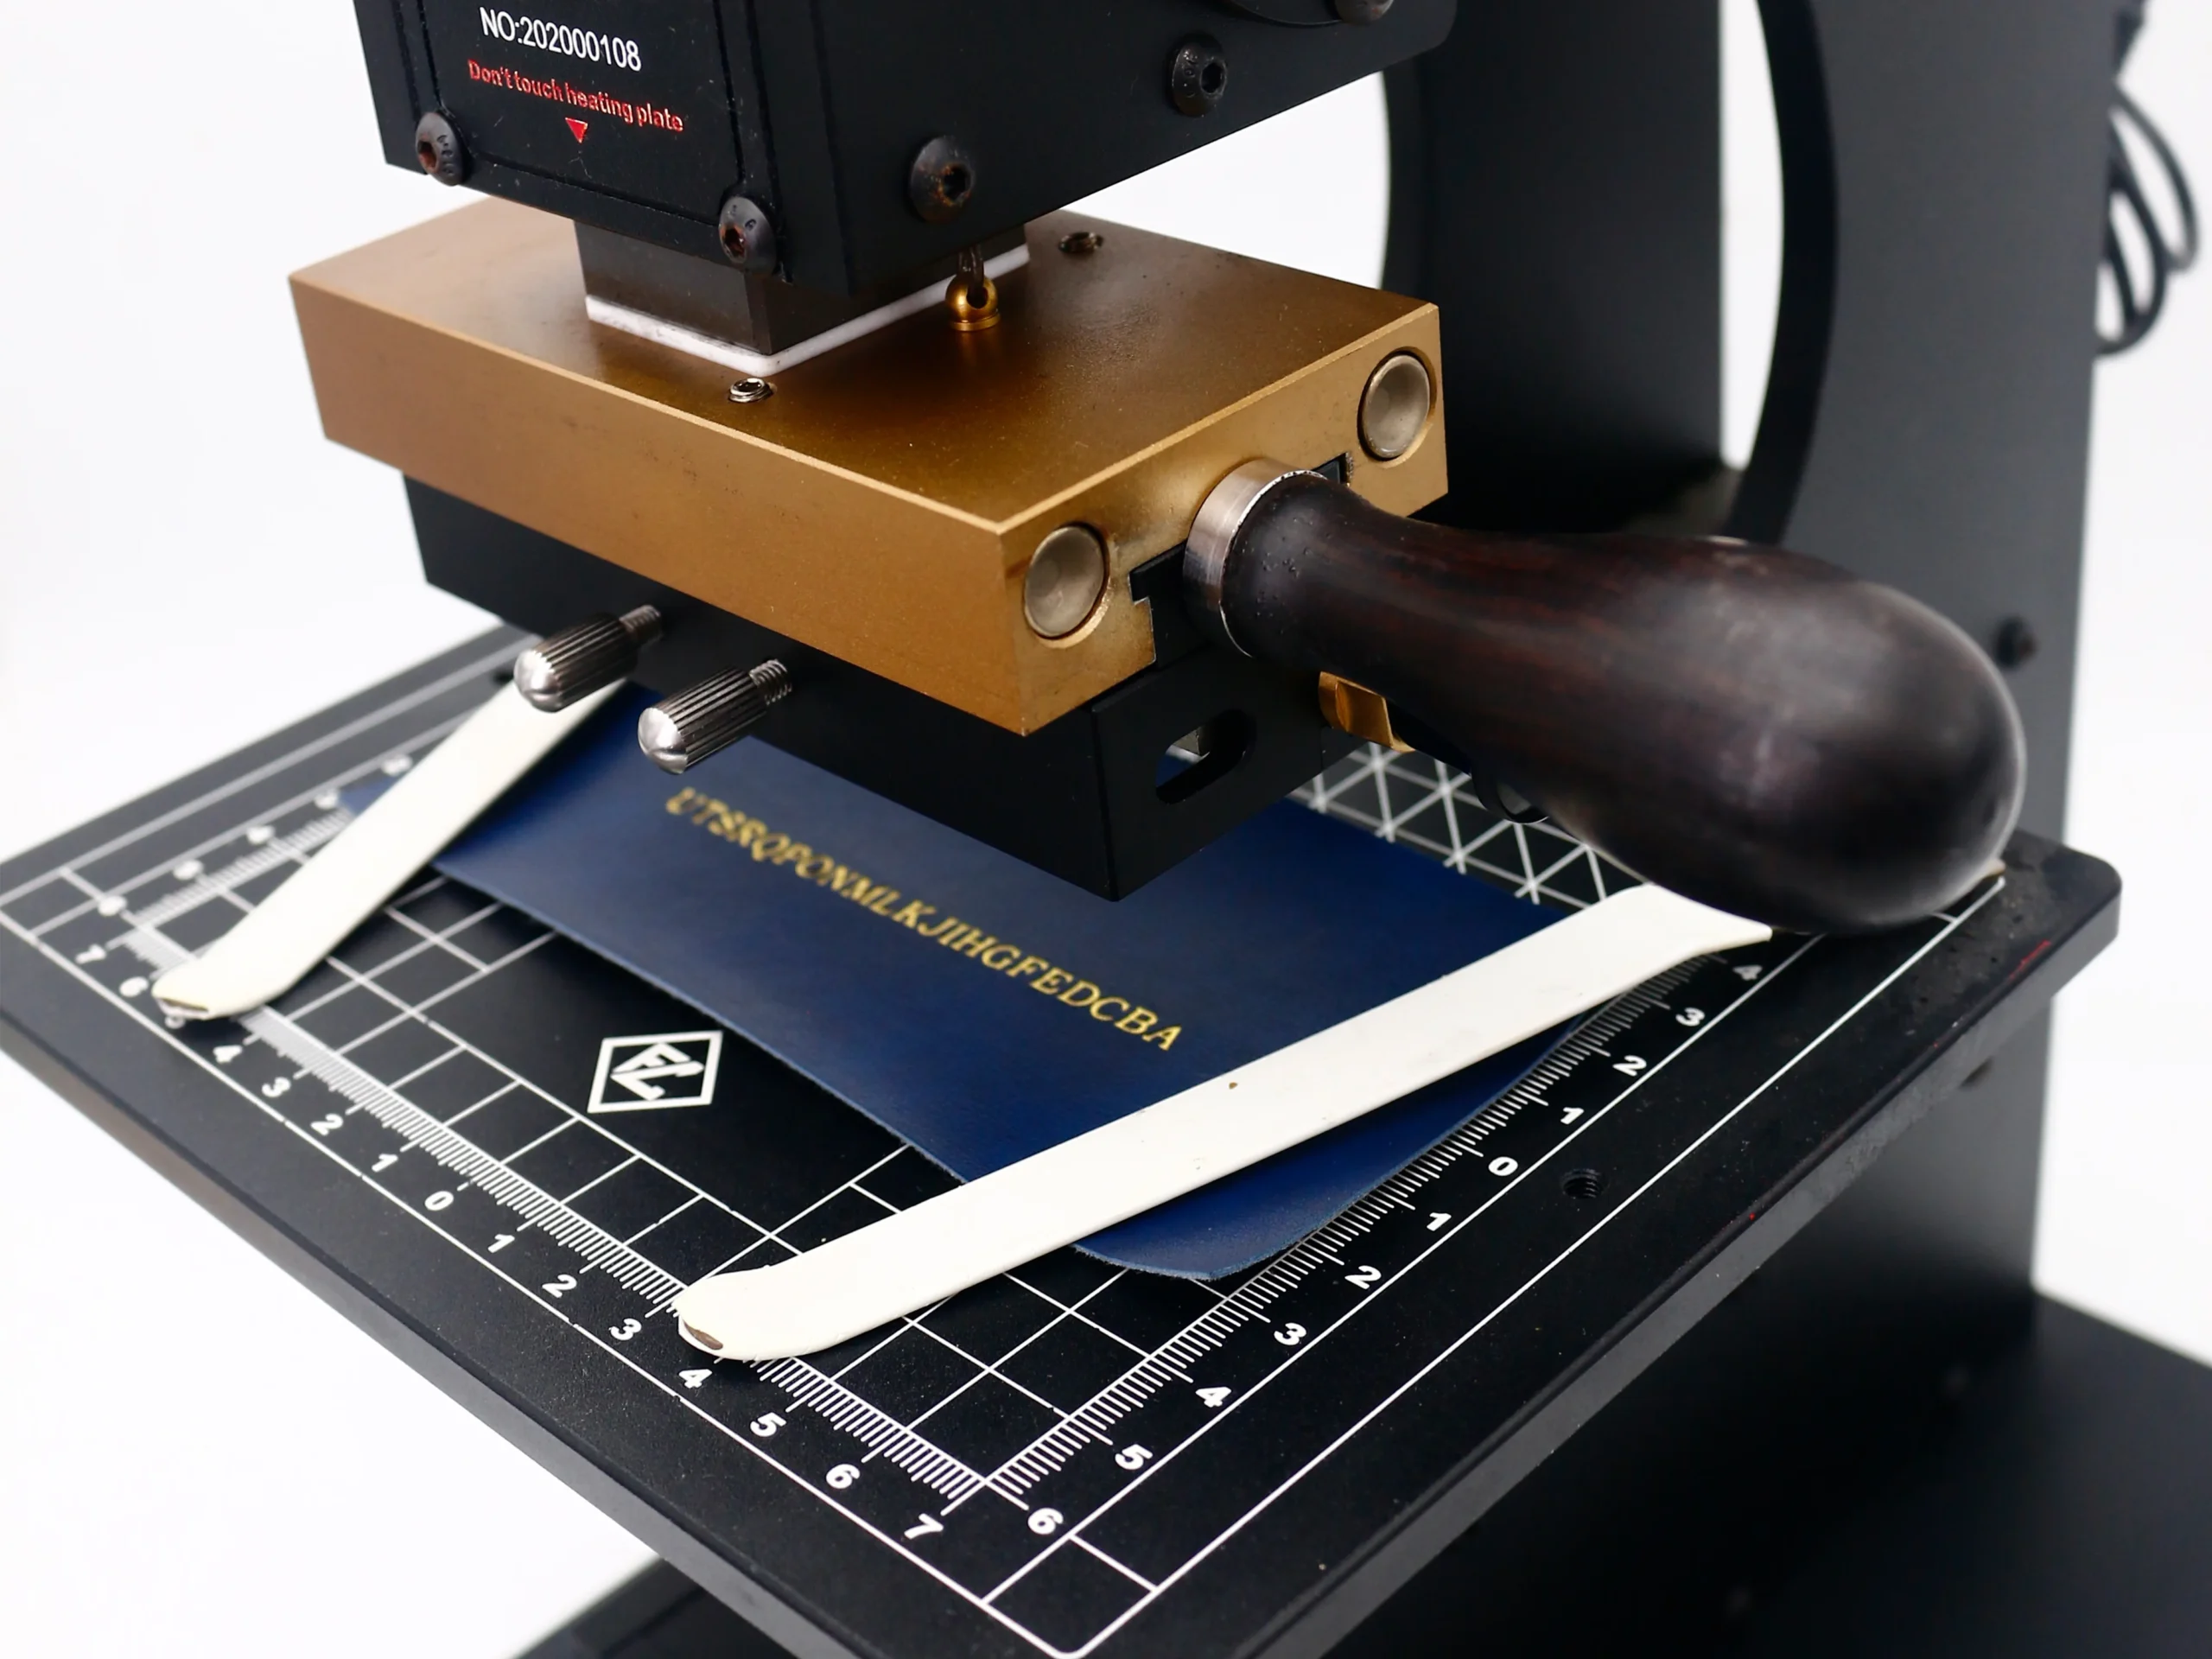
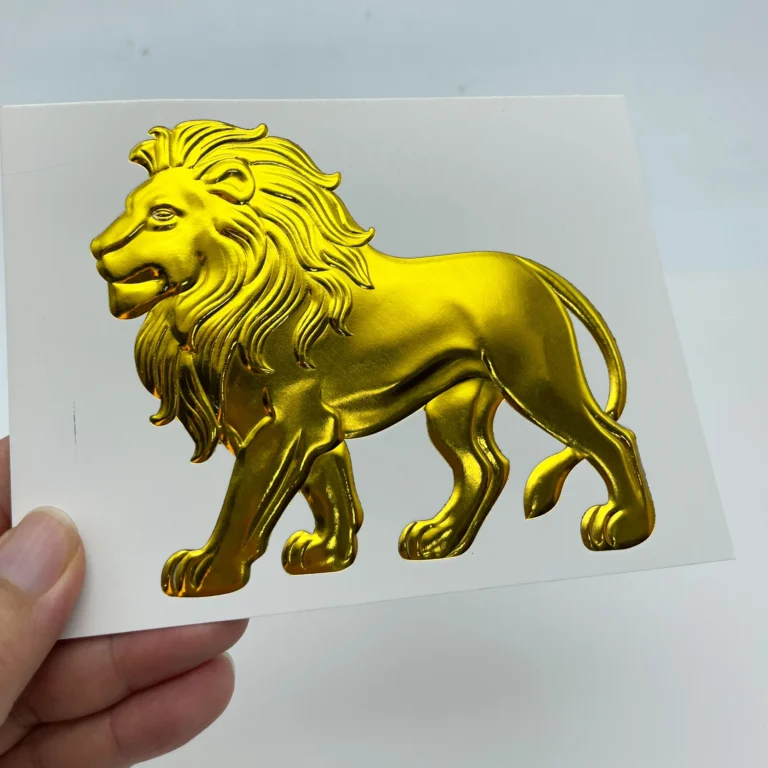
Uniform brass heating plate ensures consistent heat distribution for flawless, long-lasting foil transfers on all leather types.
Cómo Hot Stamp Cuero: Temperatura, Presión y Tiempo Explicados
El estampado en caliente en cuero parece simple, pero el resultado depende de tres factores clave: temperatura, presión y tiempo. Si uno de ellos está mal, puedes obtener una transferencia de lámina débil, bordes borrosos, marcas de quemaduras o deformación del cuero.
Esta guía explica cómo configurar correctamente el estampado en caliente del cuero, especialmente para logotipos, nombres, letras pequeñas y marcas personalizadas en billeteras, cinturones, bolsas, cuadernos y otros artículos de cuero.
Por qué importan estas tres configuraciones
El estampado en caliente funciona utilizando calor y presión para transferir lámina o crear una impresión ciega en la superficie del cuero. Los buenos resultados provienen de equilibrar:
Temperatura: activa el adhesivo de la lámina o ayuda a crear una impresión pulida limpia
Presión: asegura contacto uniforme entre el troquel de latón y el cuero
Tiempo: controla cuánto tiempo permanece el calor en el material
Demasiado poco calor o tiempo normalmente causa transferencias incompletas. Demasiado calor o tiempo puede dañar el cuero y suavizar el detalle.
Temperatura de inicio recomendada para el cuero
Diferentes tipos de cuero reaccionan de manera diferente al calor. Un rango de inicio útil es:
Cuero curtido vegetal: 180-200°C
Cuero curtido al cromo: 150-180°C
Cuero PU / cuero sintético: 100-150°C
Cuero con respaldo de papel o revestido: prueba a una temperatura más baja primero
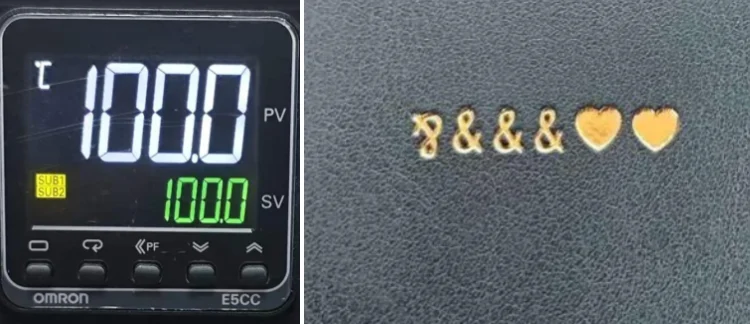
Para muchos trabajos de estampado en lámina de cuero PU, 100-110°C con una prensa corta puede producir ya un resultado limpio. En nuestras aplicaciones de estilo de prueba, pequeños logotipos y letras en cuero PU a menudo funcionan bien a:
100°C, 1 segundo para troqueles de latón y sellos de letras pequeñas
110°C, 1 segundo para tipos de letras más gruesas o ciertos setups de tipo intercambiable
Estos son buenos puntos de referencia, pero la configuración exacta aún debe ajustarse según el tamaño del logotipo, tipo de lámina, recubrimiento del cuero y profundidad del troquel.
Nuestro punto óptimo probado en fábrica: 100℃ ofrece transferencias de oro perfectas y vibrantes con bordes nítidos, comprobadas para durabilidad y calidad del cuero PU. Demasiado caliente puede arruinar tu diseño: 110℃ aumenta el brillo pero corre el riesgo de manchar, mostrando por qué nuestro control preciso es crítico para los detalles finos.
¿Cuánta presión necesitas?
La presión debe ser firme, uniforme y estable. El objetivo es un contacto total entre el troquel y la superficie sin aplastar el material.
Si la presión es demasiado baja, puedes ver:
transferencia incompleta de lámina
líneas claras o rotas
profundidad inconsistente
Si la presión es demasiado alta, puedes ver:
bordes borrosos
extensión excesiva alrededor del logotipo
marcas en la superficie alrededor del área estampada
distorsión en cuero blando
Para máquinas de estampado en caliente manuales, una fuerza hacia abajo constante suele ser mejor que una fuerza agresiva. Un troquel nivelado y una mesa de trabajo estable son tan importantes como la fuerza.
Mejor tiempo de permanencia para estampado en caliente en cuero
El tiempo de permanencia significa cuánto tiempo el troquel caliente permanece en contacto con el cuero.
Un punto de partida común es:
cuero PU: 1-2 segundos
Cuero genuino: 2-5 segundos
Embossing ciego profundo: puede requerir pruebas más largas dependiendo del grosor
Los tiempos de permanencia cortos generalmente ayudan a preservar los detalles finos, especialmente para textos pequeños y bordes de logotipos nítidos. En muchas aplicaciones de estampado en cuero, 1 segundo es suficiente cuando la temperatura está correctamente ajustada.
Si el foil se ve débil, no aumente automáticamente el tiempo demasiado. Primero verifique si la temperatura es demasiado baja o si la presión es desigual.
Guía de Configuración Rápida por Tipo de Cuero
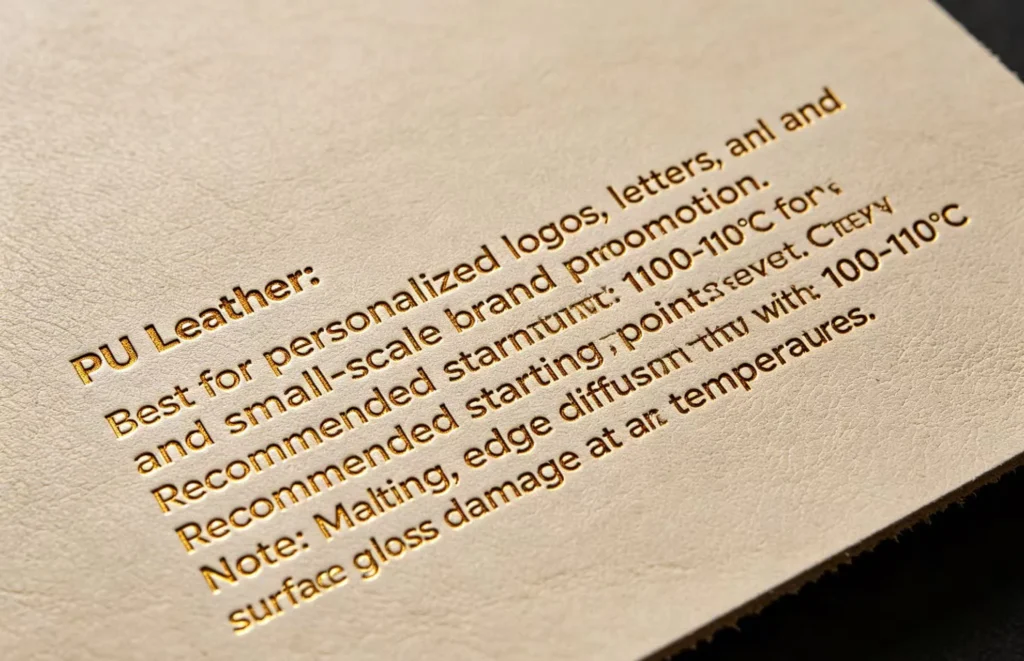
Cuero PU
Mejor para logotipos personalizados, letras y pequeñas marcas.
Punto de partida sugerido:
100-110°C
1 segundo
presión media y uniforme
Atentamente a:
fusión
extensión de bordes
daño de brillo superficial a temperaturas más altas
Nuestros parámetros probados en fábrica para el cuero PU garantizan un estampado nítido y duradero sin daños, para que obtenga resultados perfectos cada vez.
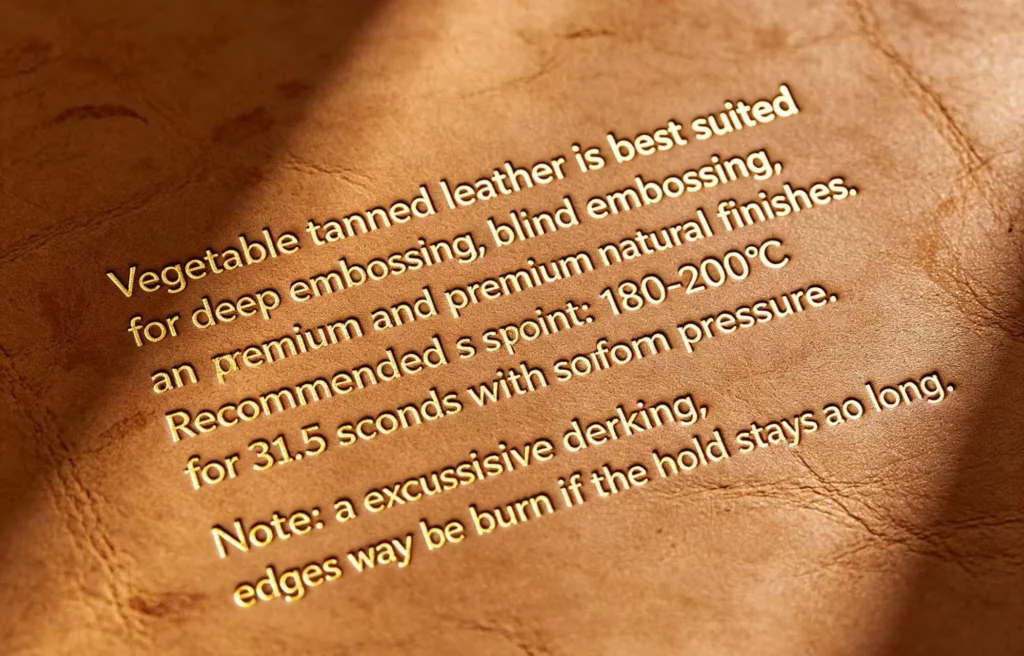
Cuero curtido vegetalmente
Mejor para marcas profundas, estampado ciego y acabado natural premium.
Punto de partida sugerido:
180-200°C
3-5 segundos
presión firme
Atentamente a:
oscurecimiento demasiado fuerte
bordes sobrecocidos si el troquel permanece demasiado tiempo
Logre un embossing profundo y premium en cuero curtido vegetalmente con nuestras configuraciones calibradas, diseñadas para acabados naturales y duraderos.
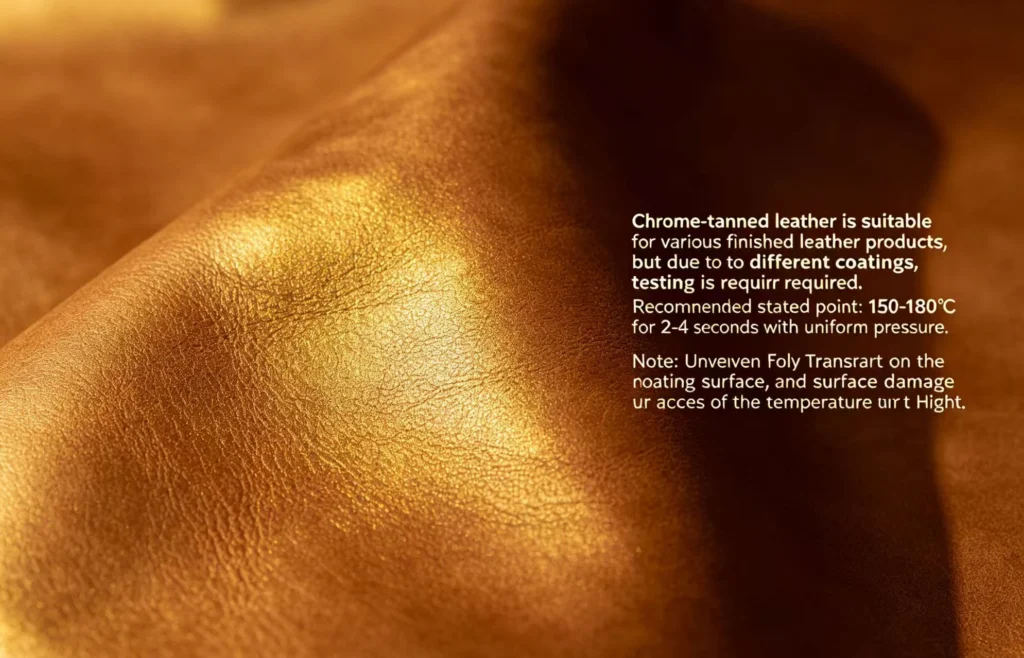
Cuero curtido al cromo
Mejor para muchos productos de cuero acabados, pero requiere pruebas porque los recubrimientos varían.
Punto de partida sugerido:
150-180°C
2-4 segundos
posicionamiento preciso
Atentamente a:
transferencia de foil desigual en superficies recubiertas
daño al acabado si el calor es demasiado alto
Nuestra guía para cuero curtido al cromo le ayuda a evitar problemas comunes como la transferencia desigual de foil y el daño en la superficie para obtener resultados profesionales.
Tipo de Cuero
Temperatura
Tiempo de Espera
Presión
Cuero PU / Sintético
100–150°C
1–2 seg
Medio, uniforme
Curtido al cromo
150–180°C
2–4 seg
Uniforme
Curtido vegetal
180–200°C
3–5 seg
Firme
Problemas Comunes de Estampado en Caliente y Soluciones
1. El foil no se transfiere bien
Causas posibles:
temperatura demasiado baja
presión insuficiente
tiempo de permanencia demasiado corto
Solución:
aumentar la temperatura en 10-20°C
verificar el contacto del troquel
probar un tiempo de presión ligeramente más largo
Los bordes se ven borrosos
Causas posibles:
temperatura demasiado alta
demasiada presión
tiempo de permanencia demasiado largo
Solución:
bajar la temperatura
reducir la presión ligeramente
acortar el tiempo de presión
La superficie de cuero se vuelve brillante, dura o dañada
Causas posibles:
sobrecalentamiento
sobrepresión
recubrimiento de cuero inadecuado
Solución:
reducir la temperatura inmediatamente
acortar el tiempo de permanencia
probar primero en material de desecho
Las letras pequeñas se rellenan o pierden detalle
Causas posibles:
troquel demasiado caliente
presión excesiva
expansión de la lámina
Solución:
bajar la temperatura
reducir el tiempo
utilizar un troquel de latón limpio y de alta precisión
Mejor práctica antes de la producción
Antes de ejecutar un pedido completo, siempre prueba en piezas de desecho del mismo lote de material. Esa es la manera más rápida de encontrar la mejor combinación de:
tipo de cuero
tipo de lámina
tamaño del troquel
temperatura
presión
tiempo de permanencia
Incluso cuando dos materiales están etiquetados como “cuero PU”, el recubrimiento de la superficie puede comportarse de manera muy diferente.
¿Qué herramienta funciona mejor?
Para estampado en cuero limpio, la mayoría de los usuarios profesionales prefieren:
troqueles de latón personalizados para logotipos y obras de arte
sellos de letras de latón para nombres, iniciales y personalización en serie
máquinas de estampado en caliente manuales para producción en pequeños lotes o estudio
dispositivos o herramientas de posicionamiento personalizados para precisión en la repetición
Un troquel de latón bien hecho ayuda a mantener líneas definidas, calefacción uniforme y transferencia consistente.
Pensamientos finales
Si deseas mejores resultados de estampado en caliente en cuero, comienza por controlar los aspectos básicos:
elegir la temperatura adecuada para el tipo de cuero
aplicar presión estable y uniforme
mantener el tiempo de permanencia lo más corto posible mientras se logra una transferencia completa
Para muchas aplicaciones de cuero PU, 100-110°C y 1 segundo es un buen punto de partida. Para cuero genuino, especialmente cuero curtido al vegetal, la temperatura y el tiempo requeridos suelen ser más altos.
Los mejores resultados siempre provienen de pequeñas pruebas antes de la producción en masa.
Q1: ¿Qué temperatura debo usar para el estampado en caliente en cuero?
Depende del tipo de cuero. Como guía general: Cuero PU / sintético: 100–150°C Cuero curtido con cromo: 150–180°C Cuero curtido vegetalmente: 180–200°C Para la mayoría de trabajos de estampado en foil en cuero PU comienza a 100–110°C con una presión de 1 segundo como una primera prueba confiable. Siempre ajusta según tu foil específico, tamaño del troquel y recubrimiento del cuero.
Q2: ¿Cuánto tiempo debo presionar al estampar en cuero?
El tiempo de exposición varía según el material: Cuero PU: 1–2 segundos Cuero genuino (curtido con cromo): 2–4 segundos Cuero curtido vegetalmente: 3–5 segundos Comienza con el tiempo más corto que proporcione una transferencia completa. Tiempos de exposición más prolongados aumentan el riesgo de bordes borrosos, daños en la superficie o pérdida de detalles finos, especialmente en logotipos y textos pequeños.
Q3: ¿Por qué mi foil no se transfiere correctamente al cuero?
Las tres causas más comunes son: Temperatura demasiado baja — el adhesivo del foil no está completamente activado Presión demasiado ligera o irregular — el troquel no está haciendo contacto total con la superficie Tiempo de exposición demasiado corto — no hay suficiente tiempo de transferencia de calor Intenta aumentar la temperatura en 10–20°C primero, luego verifica que tu troquel esté nivelado y que tu presión sea consistente antes de ajustar el tiempo de exposición.
Q4: ¿Puedo estampar en caliente cuero PU sin dañarlo?
Sí, pero el cuero PU es más sensible al calor que el cuero genuino. Mantén la temperatura entre 100–130°C y limita el tiempo de exposición a 1–2 segundos. Temperaturas más altas pueden hacer que la superficie se derrita, pierda brillo o desarrolle esparcimiento en los bordes alrededor del estampado. Siempre prueba en un trozo de desperdicio primero.
Q5: ¿Qué causa bordes borrosos al estampar un logotipo?
Los bordes borrosos o esparcidos suelen ser causados por: Temperatura demasiado alta Presión excesiva Tiempo de exposición demasiado largo Un troquel desgastado o de baja precisión Reduce la temperatura y acorta el tiempo de presión primero. Para logotipos finos y textos pequeños, un troquel de latón de alta precisión personalizadobrinda la definición de borde más limpia.
Q6: ¿Necesito un troquel de latón para el estampado en caliente en cuero?
No siempre, pero los troqueles de latón son la opción preferida para resultados profesionales. El latón conduce el calor de manera uniforme, mantiene bien los detalles finos y dura en producciones de alto volumen. Para logotipos, marcas y obras de arte intrincadas, un troquel de latón personalizado superará consistentemente a las alternativas de zinc o polímero.
Q7: ¿Cuál es la diferencia entre el estampado en caliente con foil y el embellecimiento ciego en cuero?
Estampado en caliente transfiere una lámina metálica o pigmentada a la superficie del cuero utilizando calor y presión, añadiendo color y brillo. Estampado ciego (o desbastado ciego) utiliza calor y presión sin lámina, creando una impresión hundida o elevada directamente en el cuero, sin color añadido. Ambos métodos utilizan configuraciones de temperatura y presión similares, pero el estampado ciego en cuero genuino grueso puede requerir temperaturas más altas y tiempos de permanencia más prolongados para lograr una impresión limpia y profunda.
Q8: ¿Debería probar antes de hacer un tiraje completo de estampado en caliente?
Sí, siempre. Incluso si dos piezas están etiquetadas del mismo tipo de cuero, los recubrimientos de superficie y lotes de material pueden comportarse de manera muy diferente bajo calor. Realiza una prueba en un pedazo de desecho del mismo lote para confirmar tus configuraciones de temperatura, presión y tiempo de permanencia antes de comprometerte con un pedido completo.
Comparte tu amor
ZHENGFEI Technical Team
ZHENGFEI Technical Team shares practical hot stamping knowledge from real production tests, including brass die design, foil stamping parameters, machine setup, leather, paper, acrylic, plastic, wood and packaging applications.
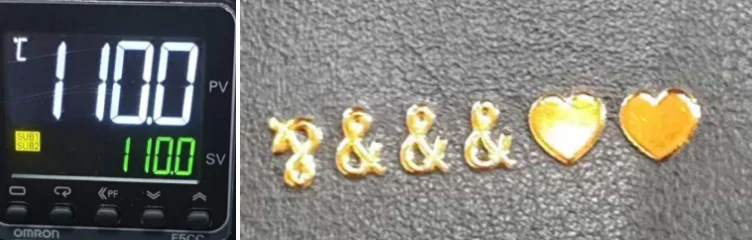

 English
 Japanese
 Spanish
 French
 Korean
 German
 Russian