このガイドでは、特にロゴ、名前、小文字、財布、ベルト、バッグ、ノートブック、その他のレザー製品へのカスタムブランディングのためのレザーのホットスタンプを正しく設定する方法を説明します。
なぜこれらの三つの設定が重要なのか ホットスタンプは、熱と圧力を使ってフォイルを転写するか、レザー表面にブラインドエンボス/デボスの印象を作成します。良い結果は以下の要素のバランスから生まれます:
温度: フォイル接着剤を活性化するか、きれいな研磨印象を作るのに役立ちます。圧力: 真鍮のダイとレザーの間に均一な接触を確保します。時間: 熱が素材にどれくらい長く留まるかを制御します。熱や時間が少なすぎると、転写が不完全になることがよくあります。熱や時間が多すぎると、レザーが傷むことがあり、ディテールが柔らかくなります。
レザー用の推奨開始温度 異なるレザータイプは熱に対して異なる反応を示します。便利なスタート範囲は:
植物タンニン革: 180-200°Cクロムタンニン革: 150-180°CPUレザー / フェイクレザー: 100-150°C紙裏打ちまたはコーティングされたレザー: 低温でまずテストしてください多くのPUレザーのフォイルスタンピング作業では、 100-110°C 短い圧着でクリーンな結果を得ることができます。テストスタイルのアプリケーションでは、PUレザーの小さなロゴや文字がよく機能します:
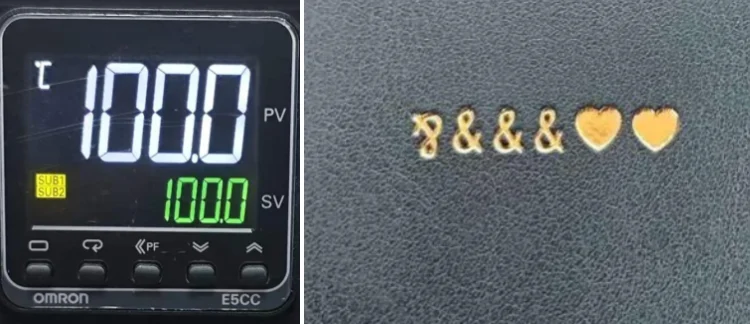
100°C、1秒 真鍮のダイおよび小さな文字スタンプ用110°C、1秒 厚めの文字タイプまたは特定の互換タイプ設定用これらは良い参考点ですが、正確な設定はロゴのサイズ、フォイルの種類、レザーコーティング、ダイの深さに基づいて調整するべきです。
工場でテストしたスイートスポット: 100℃は、PUレザーの耐久性と品質が証明された、鮮やかで鋭い金色の転写を実現します。 熱すぎるとデザインが台無しになることがあります: 110℃は光沢を増加させますが、にじみのリスクもあるため、デリケートな詳細に対する正確なコントロールが重要です。 どれくらいの圧力が必要ですか? 圧力はしっかりとして均一で安定しているべきです。目標は、素材を潰すことなく、ダイと表面の完全な接触を確保することです。
圧力が低すぎる場合は、以下のような状況が見られることがあります:
不完全なフォイル転写 薄いまたは壊れたライン 一貫性のない深さ 圧力が高すぎる場合は、以下のような状況が見られることがあります:
ぼやけたエッジ ロゴの周りの過剰な広がり スタンプされたエリアの周囲の表面マーク 柔らかいレザーの歪み 手動ホットスタンピング機械では、安定した下向きの力が攻撃的な力よりも好ましいことが通常です。平らなダイと安定した作業台は、強さと同じくらい重要です。
レザーのホットスタンピングに最適な圧着時間 ドウェルタイムとは、加熱されたダイがレザーに接触している時間を意味します。
一般的な出発点は次の通りです:
PUレザー: 1-2秒本革: 2-5秒深いブラインドエンボス加工: 厚さに応じて、より長いテストが必要な場合があります。短いドウェルタイムは、特に小さなテキストや鋭いロゴのエッジに対して細部を保護するのに役立つことが多いです。多くのレザー箔スタンピングアプリケーションにおいて、 1秒 は、温度が正しく設定されている場合に十分です。
箔の見た目が弱い場合は、時間を自動的に大幅に増やさないでください。まず温度が低すぎるか、圧力が不均一かを確認してください。
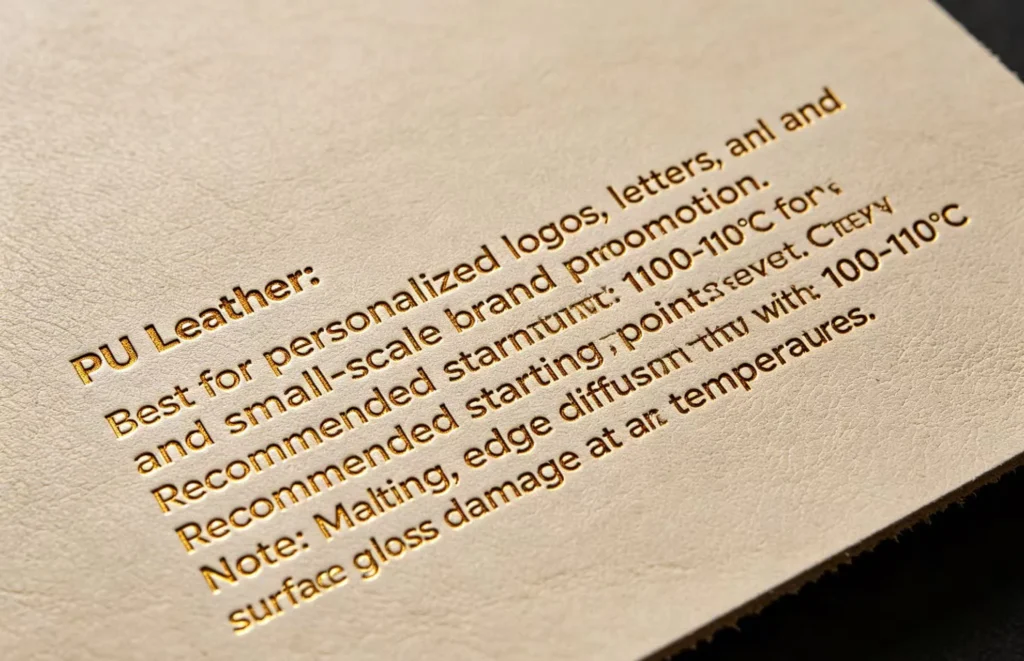
レザータイプ別のクイックセットアップガイド PUレザー パーソナライズされたロゴ、文字、小さなブランディングに最適です。
推奨される出発点:
注意する点:
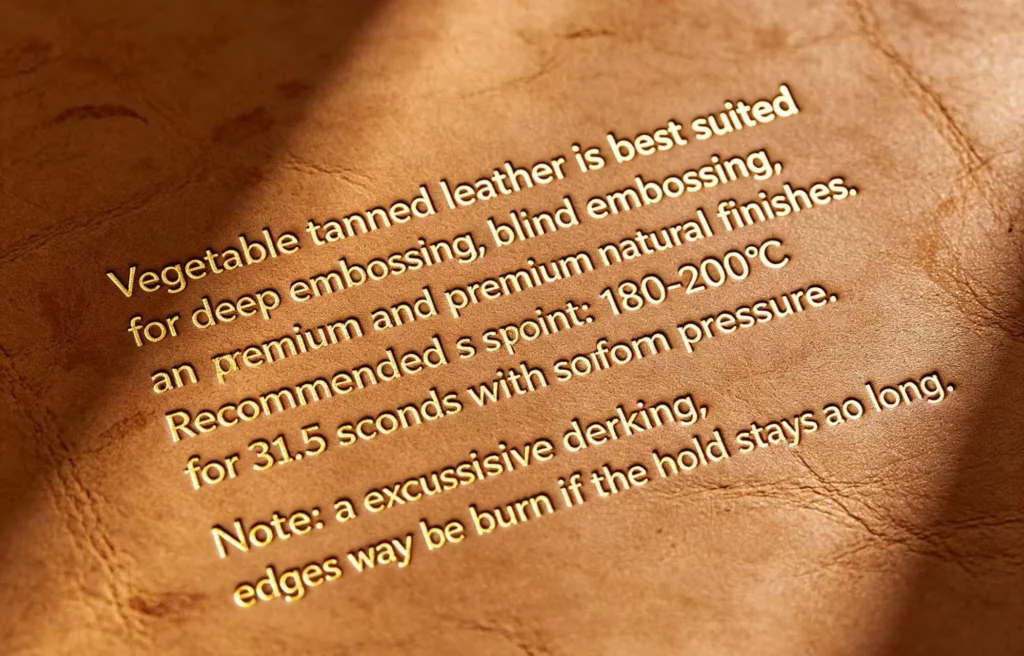
PUレザーの工場試験済みパラメータは、損傷なく鮮明で耐久性のあるスタンピングを保証し、毎回完璧な結果を得られます。 ベジタブルタンニングレザー 深いブランディング、ブラインドスタンピング、高級なナチュラルフィニッシュに最適です。
推奨される出発点:
注意する点:
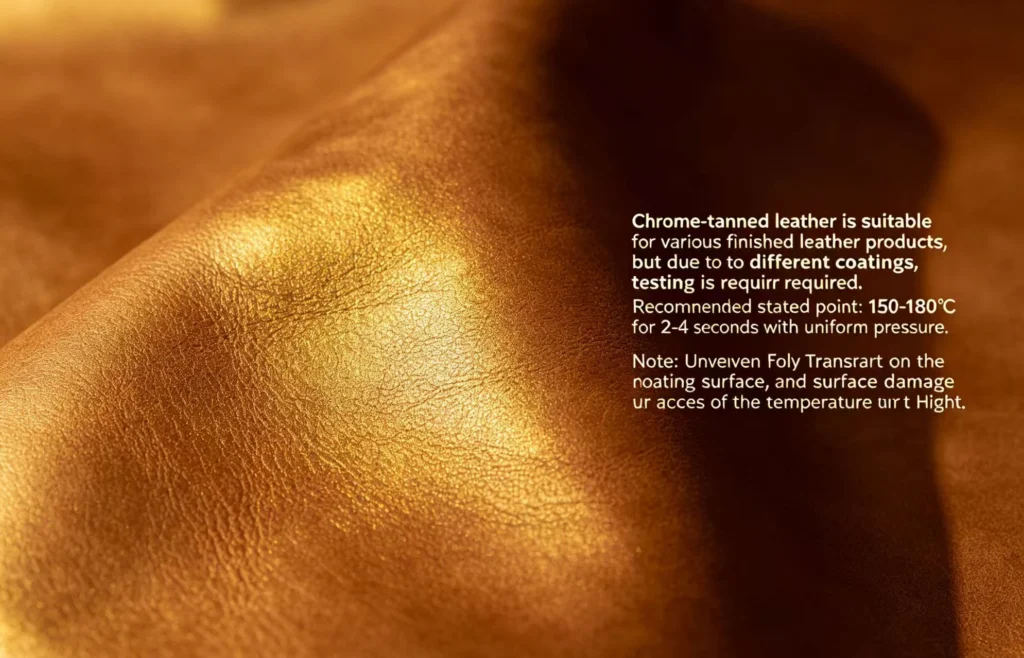
暗化が強すぎる ダイが長く留まりすぎるとエッジが焦げる ベジタブルタンニングレザーで深く、高級なエンボス加工を実現するために、自然で長持ちする仕上がりのために設計された調整設定を使用します。 クロムタンニングレザー 多くの完成したレザー製品に最適ですが、コーティングが異なるためテストが必要です。
推奨される出発点:
注意する点:
コーティングされた表面での不均一な箔転写 熱が高すぎると仕上げが損傷する クロムタンニングレザーのガイドは、プロフェッショナルな結果を得るために不均一な箔転写や表面損傷などの一般的な落とし穴を回避するのに役立ちます。 レザータイプ 温度 滞留時間 圧力 PU / フェイクレザー 100–150℃ 1-2秒 中程度の均一 クロムタンニング 150–180℃ 2-4秒 均一 ベジタブルタンニング 180–200℃ 3-5秒 しっかりとした
一般的なホットスタンピングの問題と解決策 1. 箔がうまく転写されない 考えられる原因:
修正:
温度を10〜20°C上げる 金型の接触を確認する 少し長めのプレス時間をテストする 2. 縁がぼやけて見える 考えられる原因:
温度が高すぎる 圧力がかかりすぎている 滞留時間が長すぎる 修正:
3. 革の表面が光沢を持つ、硬くなる、または損傷する 考えられる原因:
修正:
すぐに温度を下げる 滞留時間を短縮する 最初にスクラップ素材でテストする 4. 小さな文字が埋まったり、詳細が失われる 考えられる原因:
修正:
温度を下げる 時間を減らす 清潔で高精度の真鍮金型を使用する 生産前のベストプラクティス フルオーダーを実行する前に、必ず同じ素材バッチのスクラップピースでテストを行ってください。それが最良の組み合わせを見つける最も早い方法です:
同じ「PUレザー」と表示されている2つの素材でも、表面コーティングの挙動は非常に異なることがあります。
どのツーリングが最適か? クリーンなレザー押印には、ほとんどの専門ユーザーが好みます:
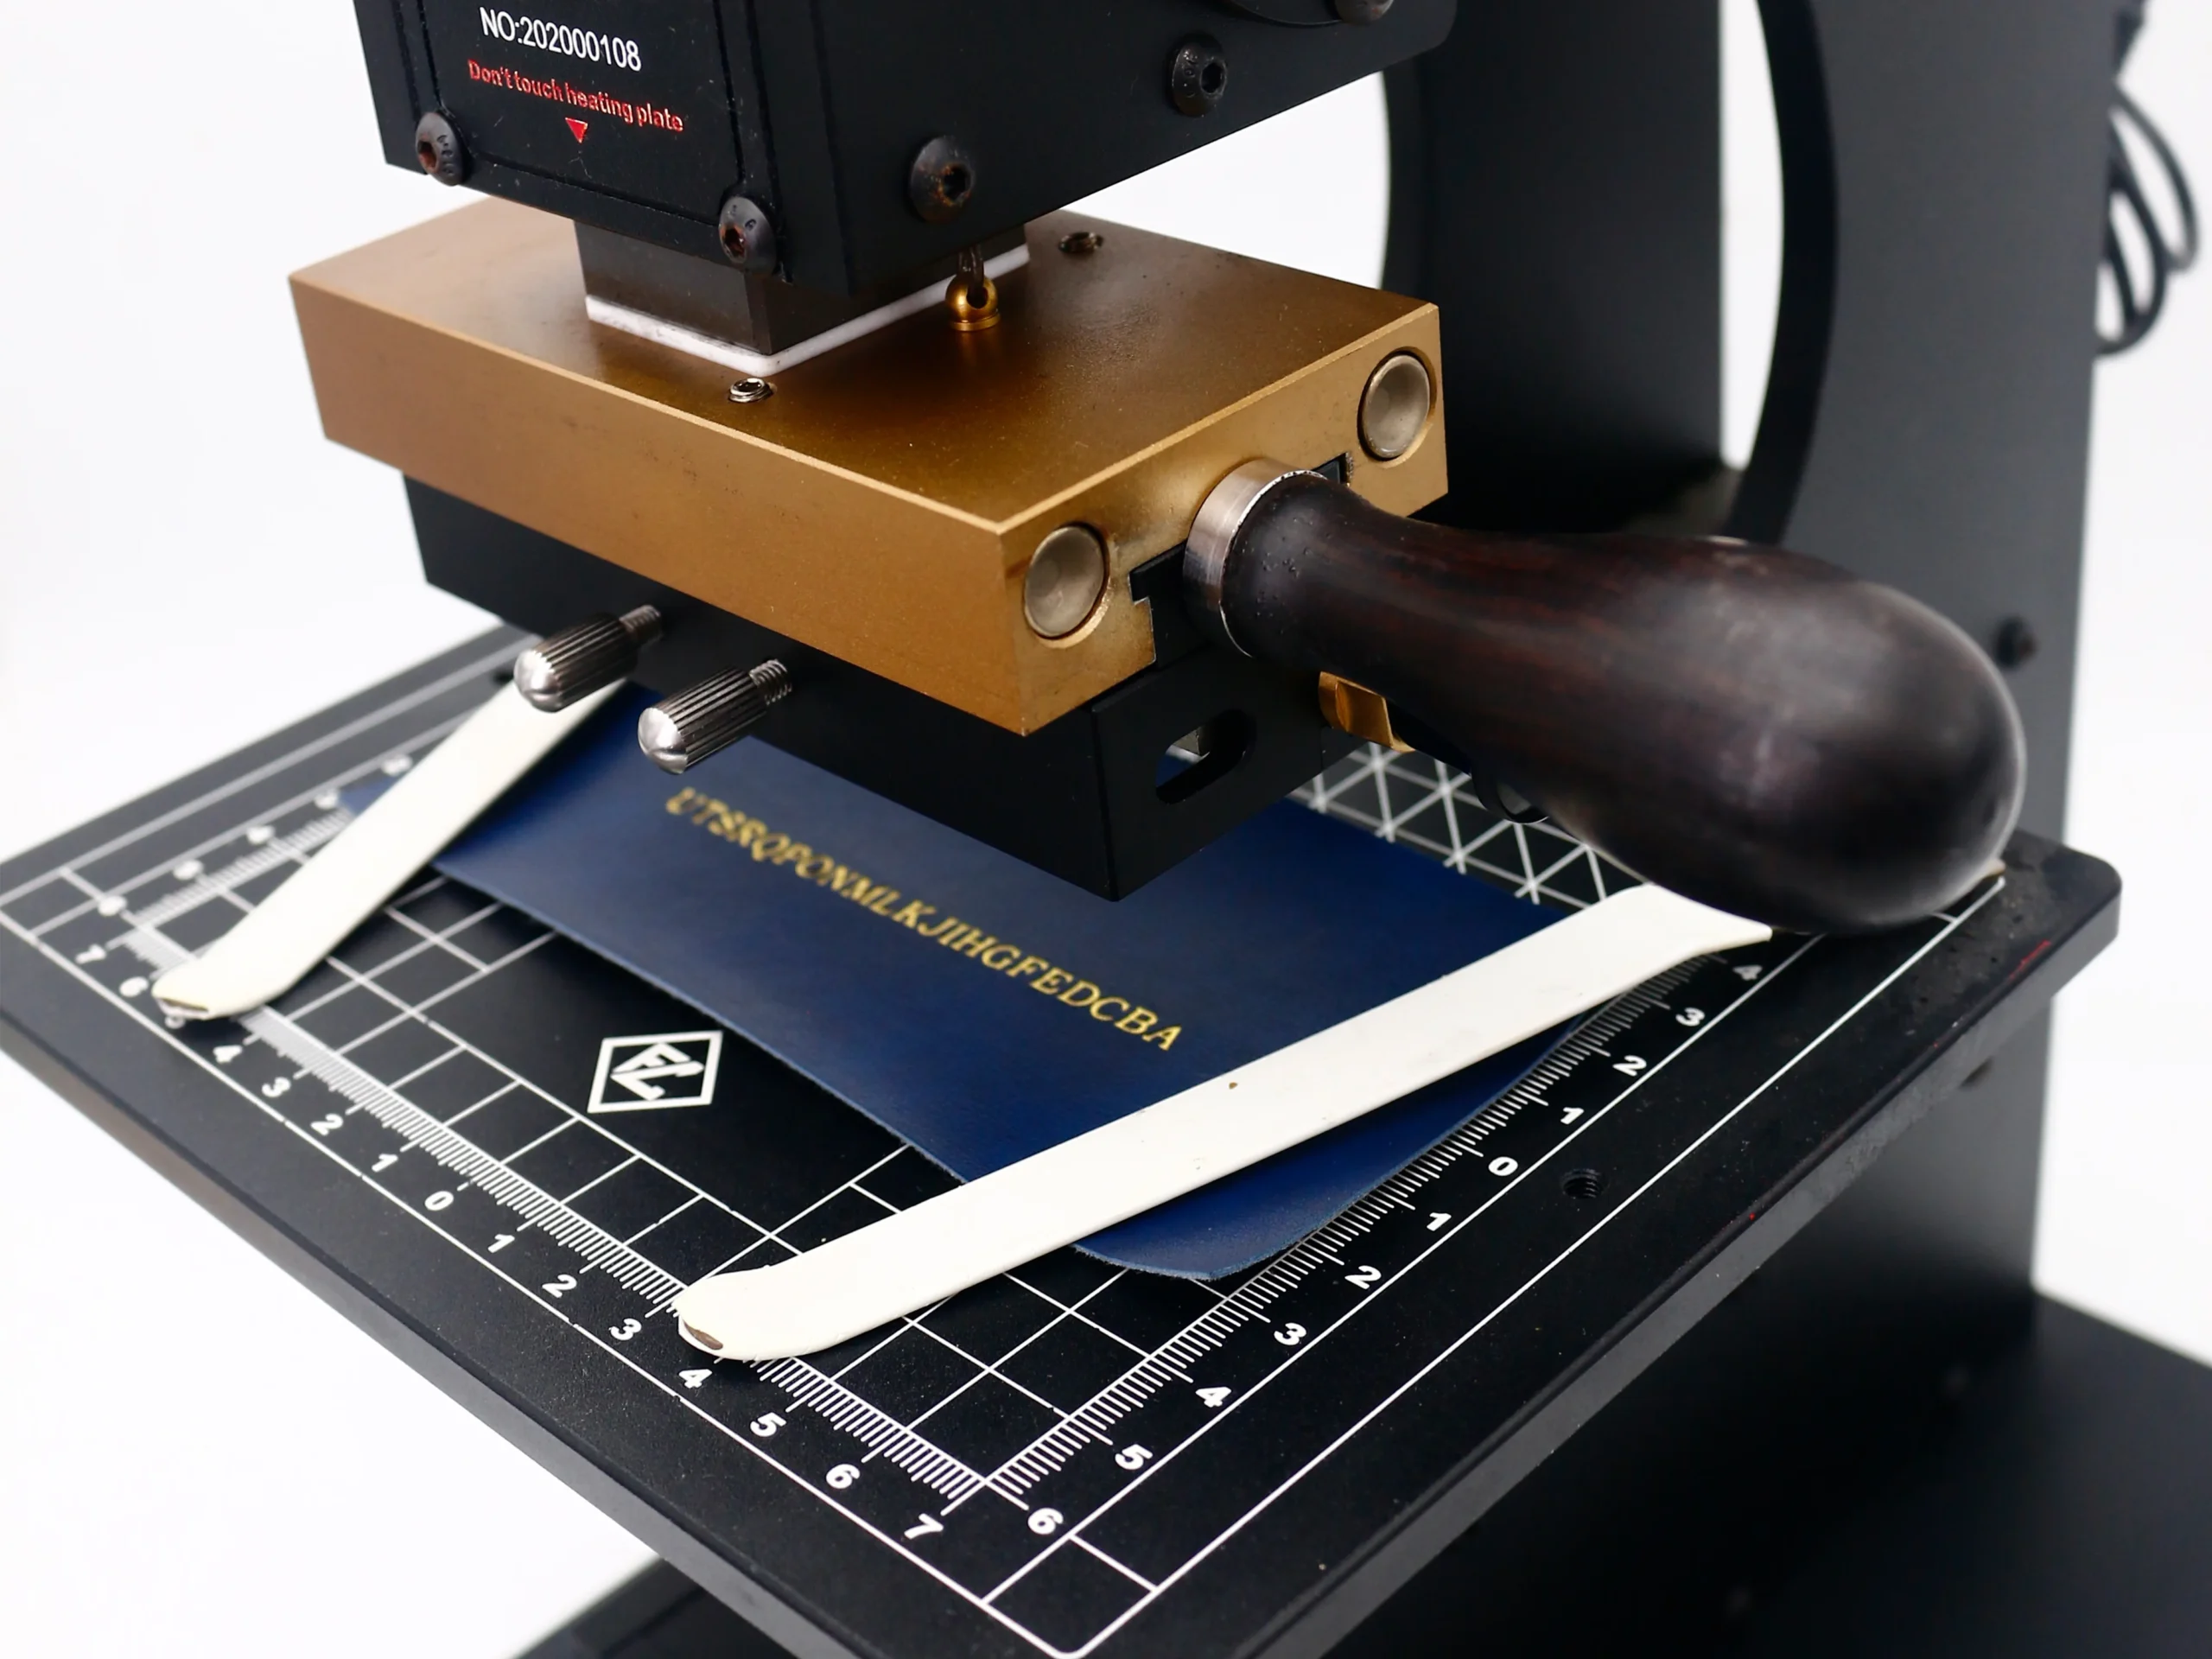
カスタム真鍮金型 ロゴやアートワーク用真鍮の文字スタンプ 名前、イニシャル、シリアルパーソナリゼーション用手動ホットスタンピング機械 小ロットまたはスタジオ生産用カスタム治具や位置決めツール 繰り返し精度のためによく作られた真鍮金型は、シャープなライン、一様な加熱、そして一貫した転写を維持するのに役立ちます。
最終的な考え 革のホットスタンピング結果をより良くしたい場合は、基本を制御することから始めてください:
革の種類に適した温度を選択する 安定した均一な圧力をかける 完全な転写が得られる範囲で滞留時間をできるだけ短く保つ 多くのPUレザーアプリケーションで、 100-110°C および 1秒 は強力な出発点です。本物の革、特に植物性タンニンなめし革では、必要な温度と時間は通常高くなります。
最高の結果は、量産前の小規模テストから常に得られます。
Q1:革のホットスタンピングにはどの温度を使用すべきですか? 革の種類によります。一般的なガイドとして:PU / フェイクレザー: 100–150℃クロムなめし革: 150–180℃植物なめし革: 180–200℃PUレザーフォイルスタンピング 作業では、最初は 100–110℃ の1秒間のプレスから始めるのが信頼できる最初のテストです。常に特定の箔、ダイサイズ、および革のコーティングに基づいて調整してください。
Q2:革のホットスタンピング時にどのくらい押すべきですか? 留置時間は材料によって異なります:PUレザー: 1–2秒本革(クロムなめし): 2–4秒植物なめし革: 3–5秒
Q3:なぜ私の箔が革にうまく転写されないのですか? 最も一般的な原因は次の3つです:温度が低すぎる — 箔接着剤が完全に活性化されていない圧力が軽すぎるまたは不均一 — ダイが表面に完全に接触していない留置時間が短すぎる — 熱転送時間が不十分
Q4:PUレザーを損傷させずにホットスタンプできますか? はい、ただしPUレザーは本革よりも熱に敏感です。温度を 100–130℃ の間に保ち、留置時間を制限してください。高い温度は表面が溶けたり、光沢を失ったり、スタンプの周りにエッジの広がりが発生する原因となります。まず廃棄物の一部でテストしてください。 1–2秒 Q5:ロゴをホットスタンプする際にぼやけたエッジの原因は何ですか?
ぼやけたまたは広がったエッジは通常、次の原因によって引き起こされます: 温度が高すぎる設定が最もクリーンなエッジ定義を提供します。
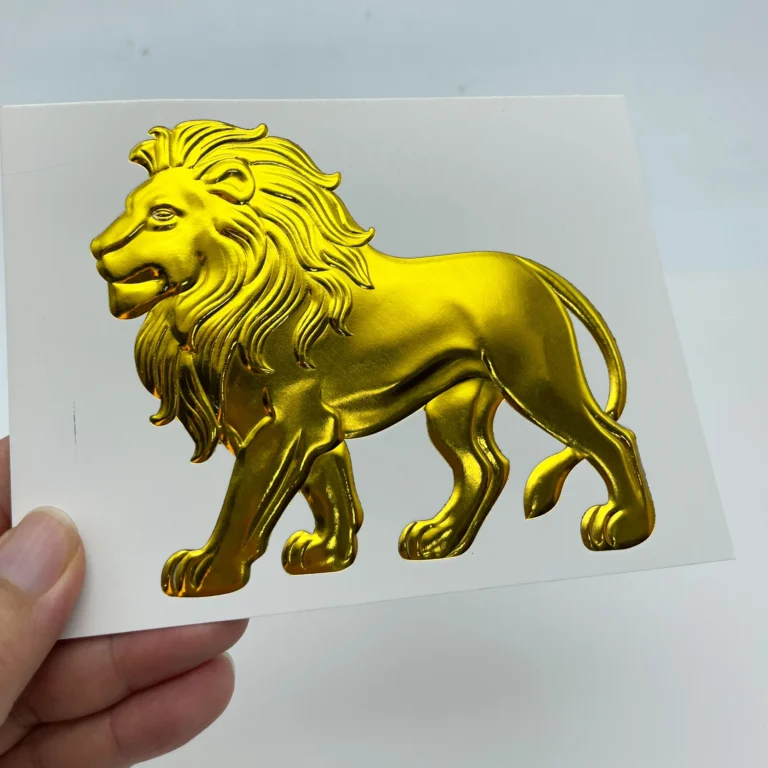
Q7: What is the difference between hot foil stamping and blind embossing on leather? ホットフォイルスタンプ 熱と圧力を利用して、メタリックまたはピグメントフォイルをレザー表面に転写し、色と光沢を加えます。ブラインドエンボス加工(またはブラインドデボス加工) フォイルを使用せず、熱と圧力を使って、レザーに直接凹凸の印象を作成します — 色は追加されません。
Q8: フル生産ランをホットスタンプする前にテストすべきですか? はい — 常に。たとえ二つのピースが同じレザータイプとしてラベル付けされていても、表面コーティングや材料バッチは熱に対して非常に異なる挙動を示すことがあります。フルオーダーをコミットする前に、 同じバッチ からのスクラップピースで、温度、圧力、および圧着時間の設定を確認してください。
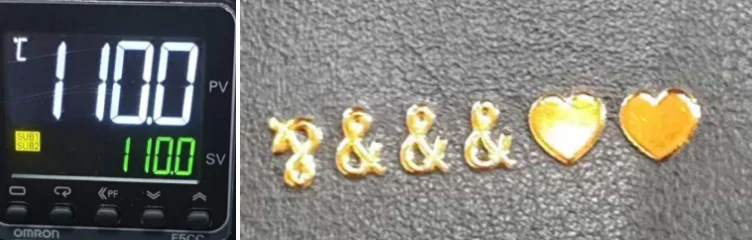

 English
 Japanese
 Spanish
 French
 Korean
 German
 Russian