Nous utilisons des cookies pour nous assurer que nous vous offrons la meilleure expérience possible sur notre site.
Contacter le fondateur
Vous avez encore des doutes ?
Échangez directement avec notre fondateur. Qu’il s’agisse de tarifs ou de détails techniques, obtenez une réponse claire et un « Bonus du fondateur » exclusif pour votre première commande.
Plus de 900 clients satisfaits
🏆 Plus de 1000 projets sur mesure livrés avec succès.
Nos plaques chauffantes plates en laiton de précision assurent une chaleur et une pression uniformes pour un marquage net et complet même sur de grandes zones pleines sans feuille irrégulière.
How Much Solid Area Can a Brass Foil Stamp Have? Logo Design Rules for Clean Foil Transfer
Un tampon en laiton peut réaliser des zones pleines pour un logo, mais plus le design est grand et dense, plus il faut contrôler minutieusement la chaleur, la pression, le temps de contact, le type de feuille et le support du matériau.
Si la zone pleine est trop grande pour la machine, le matériau ou la configuration du poinçon, le résultat peut montrer un ruban manquant, un éclat inégal, des marques de pression profondes, une diffusion des bords ou un surplus d'or autour du design. Si l'œuvre comporte trop de petits détails inversés, ces détails peuvent se remplir lors du marquage.
Ce guide explique comment la zone de logo pleine, la largeur des lignes, l'espacement et la structure de l'œuvre affectent les résultats du marquage à chaud personnalisé en laiton sur cuir, cuir synthétique, papier, emballages, couvertures de livres, cartes et autres matériaux plats.
Réponse rapide
Il n'existe pas de surface pleine maximale unique qui convienne à tous les marquages à chaud en laiton. Un petit logo plein peut être estampé proprement avec une machine manuelle, tandis qu'une plaque pleine de grande taille peut nécessiter une pression plus forte et plus uniforme.
Avant de fabriquer un poinçon en laiton, vérifiez :
taille totale du logo
quantité de couverture pleine
largeur minimale des lignes
espacement entre les détails
texte inversé ou trous
dureté et texture du matériau
pression de la machine et taille de la plaque
si le design nécessite un estampage à chaud, un gaufrage à sec ou un gaufrage 3D
Pour un transfert de feuille net, évitez de faire tout le design en un seul bloc plein à moins que votre machine et votre matériau ne puissent garantir un contact uniforme sur toute la surface.
Pourquoi la zone pleine est importante en estampage à chaud
L'estampage à chaud dépend du contact. Le poinçon chauffé, la feuille et le matériau doivent se rencontrer uniformément à la surface du design.
Lorsque le poinçon a un petit logo ou des lettres fines, la zone de contact est limitée. La machine peut appliquer la pression plus facilement sur tout le design. Lorsque le poinçon a une grande zone pleine, la machine doit appliquer une pression uniforme sur une surface beaucoup plus large.
Si la pression n'est pas uniforme, un côté peut transférer complètement tandis que l'autre semble faible. Si la pression est trop forte, le matériau peut montrer des marques profondes ou la feuille peut se répandre sur les bords.
C'est pourquoi les grands poinçons en laiton plein nécessitent un meilleur nivellement du poinçon, une stabilité plus forte de la machine et des tests d'échantillons rigoureux.
Logo plein vs Logo en ligne : lequel est plus facile à estamper ?
Type de logo
Difficulté d'estampage à chaud
Risque courant
Meilleure utilisation
Logo à lignes fines
Moyen
lignes brisées si la chaleur/la pression est trop faible
marques de marque fines, icônes simples
logo à lignes moyennes
Facile à moyen
étalement des bords en cas de surchauffe
la plupart des logos en cuir et en papier
grand logo plein
Plus élevé
feuille inégale, marques profondes, centre manquant
marques d'emballage audacieuses, grandes étiquettes
logo inversé
Plus élevé
petits détails ouverts se remplissent
badges premium, designs à espace négatif
logo décoratif dense
Plus élevé
détail flou, feuille supplémentaire
blasons, bordures complexes, art ornemental
Pour la plupart des tampons en laiton personnalisés, un design équilibré avec une largeur de trait moyenne, un espacement clair et des zones pleines contrôlées est plus facile à estampiller qu’un design très fin ou entièrement rempli.
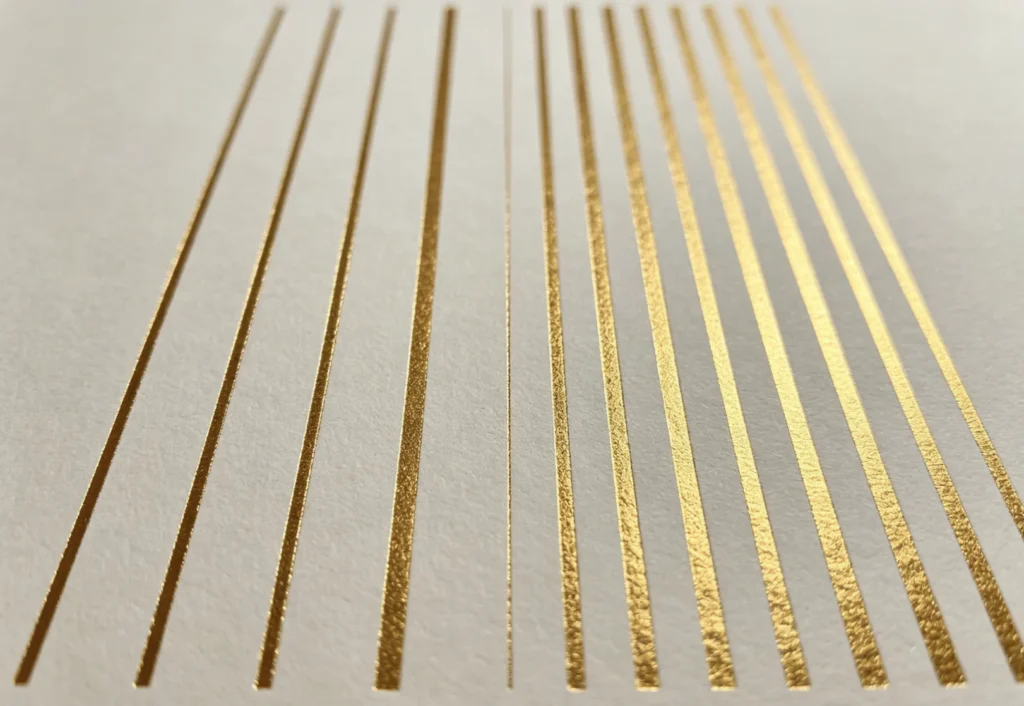
Ce tableau de test de largeur de ligne vous aide à définir des tailles de traits minimales sûres et des dimensions de blocs pleins pour éviter un transfert de foil cassé ou incomplet.
Que se passe-t-il lorsque la zone pleine est trop grande ?
Les grandes zones pleines peuvent encore fonctionner, mais elles sont moins tolérantes.
Les problèmes courants incluent :
la zone centrale ne se transfère pas complètement
les bords se transfèrent mais le centre semble parsemé
un côté est plus foncé que l'autre
le matériau montre des marques de pression profondes
la feuille paraît trouble ou inégale
feuille supplémentaire apparaît autour du bord
le papier s’enfonce ou le cuir se compresse trop
petits détails inversés disparaissent
Ces problèmes ne signifient pas toujours que la matrice en laiton est défectueuse. Souvent, le design de la matrice, la pression de la machine, le support du matériau et le type de feuille ne sont pas suffisamment adaptés les uns aux autres.
Règles de conception pour un estampage au laiton plus net
1. Gardez le petit texte assez grand pour être lisible
Le petit texte est l’un des éléments les plus faciles à perdre lors de l’estampage à la feuille.
Les lettres très petites peuvent se remplir car la chaleur et la pression s’étendent dans les espaces ouverts. Les polices cursives, avec empattement et les polices fines décoratives sont plus sensibles que le texte sans empattement simple.
Pour les petits articles en cuir, les cartes en papier et les couvertures de livres, testez la taille du texte avant de produire la matrice finale. Si le logo doit inclure des mots minuscules, envisagez d’augmenter la taille du logo ou de simplifier la police.
Les lignes très fines peuvent sembler belles à l’écran, mais elles peuvent devenir fragiles lors de l’estampage à la feuille.
Les lignes fines peuvent :
ne pas se transférer complètement
se casser pendant le marquage
disparaître sur le cuir texturé
avoir un aspect irrégulier sur du papier rugueux
s’user plus rapidement lors d’une production répétée
Pour la production, la largeur des lignes doit correspondre au matériau. Le papier lisse et couché peut conserver des détails plus fins que le cuir texturé ou le cuir PU souple. Le cuir épais, les revêtements en tissu et les matériaux rugueux nécessitent des lignes plus épaisses.
3. Laisser suffisamment d’espace entre les traits
L’espacement est aussi important que la largeur des lignes.
Si les lignes sont trop rapprochées, les espaces peuvent se refermer lors du marquage. Cela est particulièrement courant avec :
les initiales petites
les logos denses
les espaces négatifs fins
les lettres en script
les cadres décoratifs
les blasons complexes
Si l’espacement est trop faible, il peut être utile de baisser la température, mais cela ne corrigera pas totalement une œuvre trop dense pour le matériau.
4. Fragmenter les grandes zones pleines
Si un logo contient une grande forme pleine, réfléchissez à la possibilité de l’améliorer avec des espaces ouverts, des contours ou de la texture.
Par exemple :
transformer un rectangle plein en un badge avec contour
réduire les zones de fond lourdes
agrandir les espaces négatifs à l’intérieur du logo
dissocier les éléments épais du texte fin
éviter de placer un texte inversé minuscule dans une grande zone chaude
Cela peut améliorer le transfert du film et réduire la pression nécessaire pour un marquage propre.
5. Adapter la taille du cliché à la machine
Plus le cliché est grand, plus la pression et la stabilité requises sont importantes.
Un petit logo peut souvent être marqué avec une machine manuelle de bureau. Un titre de couverture de livre large, une marque d’emballage ou un logo en cuir étendu peuvent nécessiter une machine plus grande avec une zone de travail plus large et une pression plus stable.
Le même cliché en laiton peut se comporter différemment selon les matériaux.
Cuir PU
Le cuir PU peut s’estamper proprement, mais le revêtement peut s’assouplir si la température ou le temps de contact est trop élevé. Les grandes zones pleines peuvent montrer plus facilement des marques de pression.
D'après les tests de l'atelier Zhengfei, le cuir PU nécessite souvent une chaleur contrôlée et un temps de contact court. Les tests de cuir PU EC-27 et QS201 ont utilisé 100°C pendant 1 seconde comme référence solide pour un transfert propre. Les tests de lettres épaisses 90XTS ont utilisé 110°C pendant 1 seconde comme référence forte.
Le cuir véritable varie selon le grain, la teneur en huile, la finition de surface et la fermeté. Un cuir ferme et lisse peut mieux conserver les détails qu’un cuir très souple ou fortement texturé.
Pour les grandes marques pleines, utilisez un support stable sous le cuir et testez soigneusement la pression.
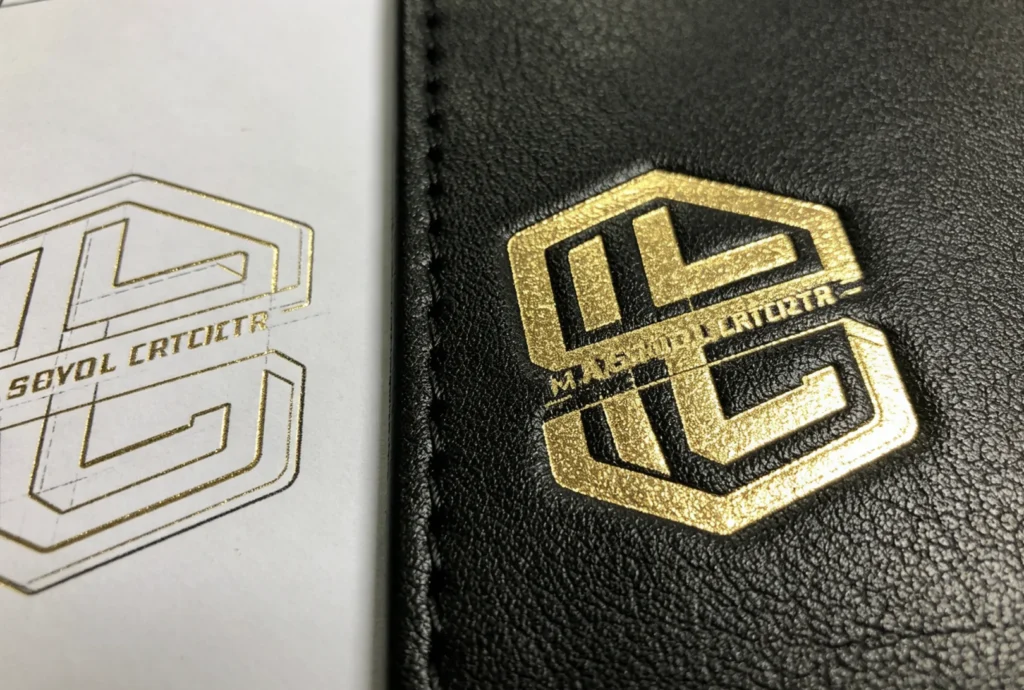
Les moules en laiton à relief profond répartissent la pression uniformément sur les larges zones pleines du logo, éliminant les taches et l’or délavé sur les surfaces épaisses en cuir.
Papier et Carton
Le papier et le carton sont généralement plus stables que le cuir souple, mais ils peuvent se déformer, jaunir ou montrer un étalement des bords si la chaleur ou la pression est trop élevée.
Dans les tests de carton blanc EC17 de Zhengfei, 110°C pendant 1 seconde ont donné un résultat net avec des caractères mobiles. Pour le papier serviette et le stamping en relief 3D, 110°C pendant 2 secondes a été une référence forte lors des tests en atelier.
Les couvertures de livres peuvent être plus compliquées car la couche de surface et la planche intérieure peuvent réagir différemment. Les couvertures en tissu, PU, papier enduit et en carton gris nécessitent toutes des tests.
Pour le travail sur couvertures de livres, un logo large et plein peut nécessiter une pression plus forte et un meilleur support qu’un petit titre ou un logo à lignes fines. Lisez le guide de dorure à chaud pour couverture de livre avant de choisir la taille de la matrice.
La gravure CNC précise à 0,01 mm reproduit exactement votre graphisme de logo plein, sans distorsion ni remplissage des petits espaces négatifs sur le cuir.
La qualité de la matrice en laiton est toujours importante
Une bonne matrice en laiton facilite le processus.
Pour un logo personnalisé, le laiton est préféré car il transmet la chaleur de manière uniforme, conserve bien les détails fins et dure à travers de nombreuses productions. Les matrices sur mesure en laiton Zhengfei sont gravées CNC avec une précision de 0,01 mm, aidant à obtenir des bords plus nets et des détails plus stables.
Avant la production, envoyez un fichier propre pour révision. AI ou PDF vectoriel sont généralement les meilleurs. Un JPG clair peut convenir pour des logos simples, mais n’est pas idéal pour les détails fins ou la géométrie précise.
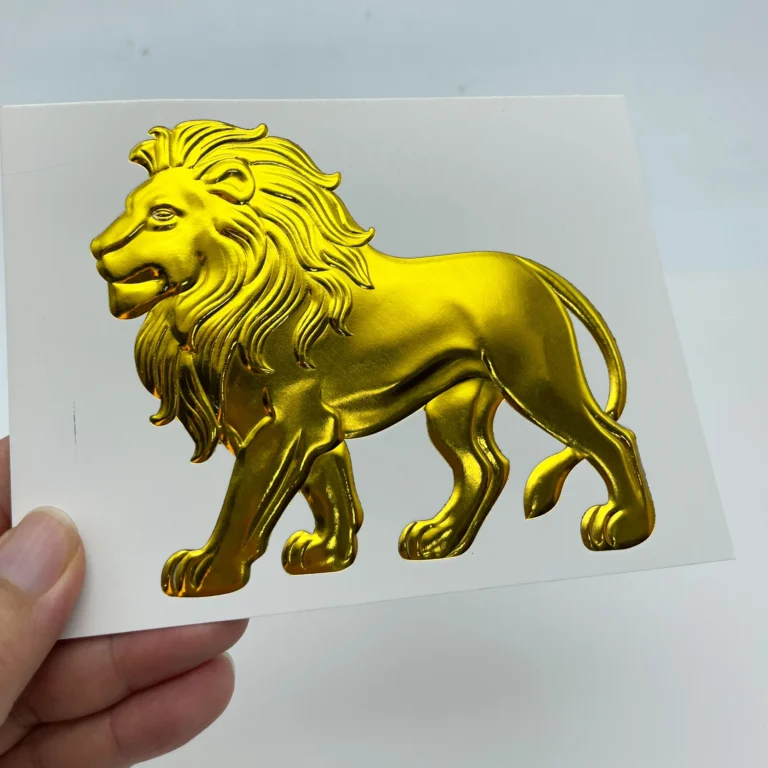
Si le logo a un grand badge premium, un effet en relief ou un design de relief détaillé, un tampon à feuille plate en laiton peut ne pas être la meilleure option.
Un outil d'embossage 3D peut créer de la profondeur et de la structure, notamment pour :
Liste de vérification pour la révision des fichiers avant la fabrication d’un poinçon en laiton
Avant de commander un poinçon en laiton personnalisé, vérifiez :
La taille finale du poinçon est-elle confirmée ?
Le matériau est-il du cuir, cuir PU, papier, bois, tissu ou carton d’emballage ?
Le fichier est-il un AI, PDF vectoriel, EPS, ou une image nette en haute résolution ?
Les petites lettres sont-elles lisibles à la taille finale du poinçonnage ?
Les lignes fines sont-elles assez épaisses pour le matériau ?
Les espaces négatifs sont-ils assez grands ?
Le logo est-il principalement plein ou basé surtout sur des lignes ?
Le projet nécessite-t-il un estampage à chaud, un gaufrage à sec, ou un embossage 3D ?
Quelle machine sera utilisée ?
Quelle couleur et quel type de feuille seront utilisés ?
Ces informations aident l’usine à recommander la bonne profondeur de poinçon, la méthode de fixation, et la configuration de la machine.
Tableau de correction rapide de conception
Problème dans le fichier
Risque d’estampage
Meilleur choix de conception
Texte très petit
se remplit ou devient illisible
agrandir le texte ou simplifier la police
Lignes très fines
feuille cassée ou incomplète
augmenter l’épaisseur des traits
Espacement serré
les détails fusionnent
ajouter plus d’espace négatif
Grand bloc plein
transfert irrégulier ou marques profondes
transformer en contour ou réduire la zone pleine
Texte inversé dans un logo plein
les trous se remplissent
agrandir les détails inversés
Blason complexe en petite taille
perte de détails
simplifier ou augmenter la taille du poinçon
Motif de bord dense
edge spread
réduire la densité et la pression d’espacement
Bonnes pratiques pour les tests d’échantillons
N’approuvez pas un grand poinçon en laiton personnalisé uniquement sur l’apparence du logo à l’écran.
Avant la production en série :
Confirmer la taille finale du poinçon.
Vérifier la largeur des lignes et les espaces.
Tester sur le matériau exact.
Start with conservative temperature and dwell time.
Vérifier la netteté des bords et la couverture de la feuille.
Ajuster la pression uniquement après que la température et le temps de maintien soient optimaux.
Confirmer l’échantillon avant de fabriquer plus de produits.
Pour de nombreux problèmes de estampage, la meilleure solution n’est pas simplement « plus de chaleur ». Plus de chaleur peut améliorer le transfert, mais cela peut aussi provoquer un étalement des bords, un excès de foil ou endommager le matériau.
Réflexions finales
Un tampon en laiton peut comporter une zone de logo pleine, mais des résultats nets dépendent de l’équilibre entre le design, la qualité du poinçon, le matériau, la pression de la machine, la chaleur, le temps de contact et la compatibilité du foil.
Pour les logos petits et moyens, un graphisme propre et un poinçon en laiton précis suffisent généralement. Pour les grands logos pleins, les grandes couvertures de livre ou les motifs décoratifs denses, il est conseillé de revoir le design avant la gravure et de tester l’ensemble du dispositif avant la production.
Besoin d’aide pour vérifier si votre logo convient pour un estampage au foil en laiton ?
Envoyez votre visuel, la taille finale du tampon, le matériau, la couleur du foil, une photo du produit et le modèle de machine à ZHENGFEI. Notre équipe de design peut examiner le fichier et recommander le poinçon en laiton personnalisé, la configuration machine ou l’option de gaufrage 3D appropriée.
FAQ
Can a brass foil stamp have a large solid logo area?
Yes, but larger solid areas need more even heat and pressure. If the machine or material cannot support the full surface evenly, the result may show patchy foil, deep marks, edge spread, or uneven shine.
Pourquoi le centre de mon logo plein ne se transfert-il pas ?
Le centre peut ne pas se transférer parce que la pression est inégale, que le moule n'est pas à niveau, que la surface du matériau n'est pas plane, ou que la machine ne fournit pas assez de force sur toute la zone pleine. Testez d'abord le nivellement du moule et le support du matériau.
Les lignes fines ou épaisses sont-elles meilleures pour la dorure à chaud ?
Des lignes moyennes et nettes sont généralement plus sûres que des lignes extrêmement fines. Les lignes fines peuvent casser ou manquer de feuille, tandis que les lignes très épaisses et les blocs pleins nécessitent plus de pression. La meilleure largeur de ligne dépend du matériau, de la taille du moule et de la configuration de la machine.
Pourquoi les petits trous ou espaces se remplissent-ils lors du marquage ?
Les petits espaces négatifs se remplissent lorsque le dessin est trop serré ou lorsque la chaleur, la pression ou le temps de contact sont trop élevés. Augmentez l'espacement, simplifiez le design ou réduisez la chaleur/le temps lors des tests.
Dois-je utiliser un moule en laiton plat ou un moule d'embossage 3D ?
Utilisez un moule en laiton plat pour les logos nets, le texte et la dorure simple. Utilisez un moule d'embossage 3D lorsque le design nécessite une profondeur en relief, un relief premium ou une texture dimensionnelle sur les couvertures de livres, emballages, invitations ou certificats.
Quel format de fichier est idéal pour un tampon en laiton personnalisé ?
L’AI ou le PDF vectoriel sont généralement préférés car les lignes restent nettes à la taille finale de marquage. Un JPG clair peut convenir pour les logos simples, mais les détails fins, petits textes et géométries précises doivent être vérifiés depuis un fichier vectoriel.
Partagez votre amour
ZHENGFEI Technical Team
ZHENGFEI Technical Team shares practical hot stamping knowledge from real production tests, including brass die design, foil stamping parameters, machine setup, leather, paper, acrylic, plastic, wood and packaging applications.

 English
 Japanese
 Spanish
 French
 Korean
 German
 Russian