時々ホイルは弱くてまだらに見えます。時にはロゴの一部がくっつき、他の部分は空白のままです。別のケースでは、スタンプ後にホイルが簡単に剥がれます。良いニュースは、この問題は通常、少数の要因によって引き起こされるということです: 温度, 圧力を, 滞留時間, 箔の種類, ダイの品質, または 材料表面.
このガイドは、なぜホイルが革に転写されないのか、そしてその解決方法を段階的に説明します。
ホイルが転写されない最も一般的な理由 貧弱なホイル転写は通常、これらのいずれかの問題から来ます:
温度が低すぎる 圧力が弱すぎるか不均一である 接触時間が短すぎる ホイルが革の表面に適していない 真鍮のダイが十分に接触していない 革のコーティングが転写を抵抗する スタンプ面が平坦でない 機械の温度が不安定である ほとんどの場合、問題はホイル単体ではありません。それは材料、設定、ツーリングの組み合わせです。
1. 温度が低すぎる これは弱いホイル転写の最も一般的な原因です。
ダイが十分に熱くない場合、ホイルの接着層は完全に活性化されません。その結果、ホイルは以下のように見える場合があります:
解決方法 大きなジャンプをせず、徐々に温度を上げてください。
PU革の場合の有用な出発点は通常:
転写が弱い場合は、 100°C, 試してみてください 105°C または 110°C さらに上げる前に。
本革の場合、適切な範囲は仕上げや密度により異なるため、テストが不可欠です。
特にPU革で作業している場合は、この温度基準から始めても構いません: PU革に対するホイルスタンプの最適温度 .
2. 圧力が弱すぎるか不均一である 正しい熱があっても、真鍮のダイが革に均等に接触しなければ、ホイルは適切に転写されません。
圧力問題の兆候:
片側は転送が良好だが、もう一方はそうではない 中心はクリアだが、端は弱い ある文字は刻印され、他の文字は消える 解決方法 確認:
ダイは水平に取り付けられている 機械は均等に降下する 製品は平らに配置されている 圧力は強すぎず、十分に強い 安定したマニュアルプレスは、ハンドルを無理に強く押すよりも、しばしばより良い結果をもたらします。
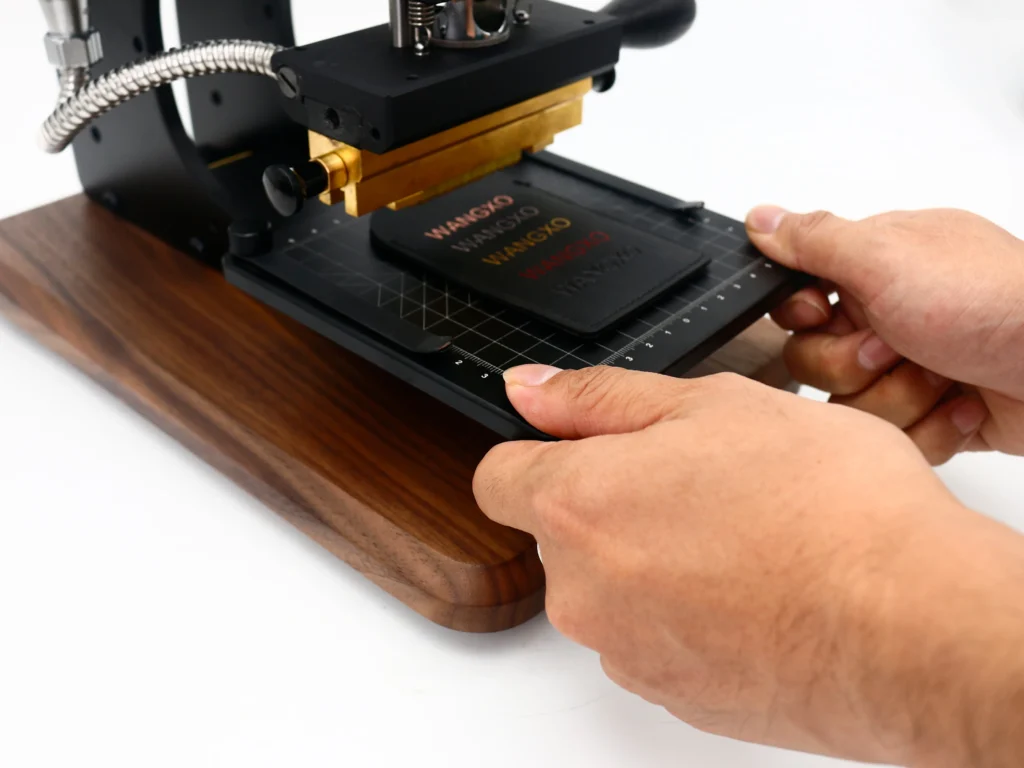
可動式ワークテーブルにより、複雑な多段階デザインのためにも、レザーのピースを完璧に合わせることが簡単です。 3. 停止時間が短すぎる ダイがフォイルに触れる時間が短すぎると、接着剤がレザー表面に接合するための十分な時間がない可能性があります。
兆候:
フォイルが不完全に見える メタリックカラーが弱い 長く押すと転送がわずかに改善される 解決方法 停止時間を小刻みに増やしてください。
多くのPUレザーの作業では:
開始時に 1秒 必要であれば、テストしてください 1.5秒 自動的に時間を多く増やさないでください。すでに熱が高い場合、長い停止時間は、より良い転送の代わりにぼやけたエッジを生じる可能性があります。
4. フォイルがレザーに適していない すべてのホットスタンピングフォイルがレザーに同様に良く機能するわけではありません。一部のフォイルは紙、プラスチック、またはパッケージフィルム向けに設計されており、PUレザーや本革での性能が低い場合があります。
兆候:
設定が正しいように見えても転送が不一致 フォイルは一つの素材には機能するが、別の素材では失敗する 冷却後、接着が弱いように見える 解決方法 フォイルが次に適していることを確認してください:
PUレザー 本革 コーティングされたレザー 柔らかい合成表面 可能であれば、同じダイと素材で複数のフォイルタイプをテストしてください。時には、フォイルを変更することで、機械設定を変更するよりも良い結果が得られます。
5. レザー表面が転送しにくい レザーの表面仕上げは非常に重要です。一部の素材にはフォイル結合を抵抗するコーティングがあり、他の素材は熱に対して急速に柔らかくなる場合があります。
PUレザー PUレザーは非常によく刻印できますが、異なる表面コーティングは異なる振る舞いをします。光沢のあるまたは重くコーティングされたPU表面は、より注意深いテストが必要です。
本革 本革は均一性に欠けます。粒子、油分、コーティング、仕上げがすべて転送に影響します。
解決方法 生産前に、正確な素材ロットで必ずテストしてください。同じ名前の素材でも異なる振る舞いをする場合があります。
6. 真鍮のダイが理想的ではない 劣悪なダイは、熱と圧力が適切であっても転送の品質を低下させる可能性があります。
一般的なダイの問題:
不均一な彫刻深さ 弱いエッジの鋭さ 不十分な平坦性 不完全な接触面 レザータイプに対して細かすぎるテキストやロゴ 解決方法 精密なものを使用してください カスタム真鍮ダイ 次のように:
清潔な彫刻 適切な深さ バランスの取れた配置 アプリケーションに適したラインの厚さ 小さなテキストや詳細なロゴの場合、ダイの品質がさらに重要になります。
箔が転写されているが、テキストが厚ぼったく見えたり柔らかく見えたりする場合、問題は単なる転写ではなくエッジコントロールにあるかもしれません。見てください エッジがぼやけることなく革に小文字をスタンプする方法 .
7. 製品の表面が平らではない 仕上げられたバッグ、曲面アイテム、パッド入り商品、およびテクスチャーのある表面は、箔とダイが均等に接触しないため、転写問題を引き起こすことがあります。
兆候:
中央の転写はうまくいくが、角はそうではない 一部の部分は明るいが、他の部分は空白 繰り返しの試みでも一貫性がない 解決方法 使用:
より優れたポジショニング方法 必要に応じてサポートパッド 繰り返し作業のためのカスタムフィクスチャ 仕上げられた製品へのアクセスが向上する機械の設定 これらのケースでは、 EC-27 柔軟な製品ポジショニングにより適しているため、特に実用的です。
8. 機械の温度が安定していない 時々、表示は正しく見えますが、実際のダイの熱は生産中に変わります。
兆候:
最初の数回のスタンプは良好で、後のものは弱くなる 設定を変更しなくても結果が変わる 転写はサイクルごとに異なる 解決方法 確認:
機械が一貫した熱を維持しているか スタンプ間の回復時間が十分であるか ダイが均等に加熱されているか 安定した機械は、 90XTS
実用的なトラブルシューティング順序 箔が転写されない場合、この順序でテストします:
温度を確認 圧力とダイの接触を確認 停留時間を確認 箔の種類を確認 革の表面を確認 真鍮ダイの品質を確認 機械の安定性を確認 この順序はランダムな試行錯誤を避けるのに役立ちます。
PUレザーのためのシンプルなスタートテスト PUレザーにスタンプを押して箔が転写されない場合、この基準を試してください:
100°C1秒中程度の均一な圧力 清潔な真鍮ダイ 革用の箔が一致する 結果が弱い場合:
次に増加します 105°C その後 110°C 必要に応じて 結果が強くなるのではなくぼやける場合:
温度を下げる 滞留時間を短縮する 改めて熱を上げる前に圧力を確認 良好な転写はしばしばアートワークの品質とダイの精度に関連しています。新しいモールドを注文する前に、確認してください。 カスタム真鍮スタンプに必要なファイル形式。
最終的な考え 革に箔が転写されない場合、その原因は通常複雑ではありません。ほとんどの場合、問題は低温、弱いまたは不均一な圧力、短い停留時間、不適切な箔、または劣悪なダイの接触から来ます。
最も迅速な解決策は、すべてを一度に変更するのではなく、体系的にテストすることです。安定した設定から始め、箔が革に適していることを確認し、真鍮のダイと機械が均等に機能していることを確かめてください。
レザー箔スタンピングの問題のトラブルシューティングに関する支援が必要ですか? マニュアルホットスタンピングマシン , カスタム真鍮ダイ , 交換可能な真鍮の文字 、およびレザー箔スタンピングとブランディングの工場直送サポート。材料の写真、ロゴのサイズ、現在の設定を送信していただければ、より良い設定を提案できます。
よくある質問 私のホイルはなぜ革にくっつかないのか? 最も一般的な理由は、低温、短時間の接触、弱い圧力、または革の表面に適していないホイルです。
PU革のために最初に設定すべき温度は? 実際の開始範囲は通常 100-110°C 約 1秒 滞留時間で。
真鍮のダイが貧弱なホイル転写を引き起こすことはありますか? はい。ダイが平らでない、鋭くない、または均等に彫刻されていない場合、機械設定が正しくても転写品質が低下する可能性があります。
なぜロゴの一部にはホイルが転写されるのに、全てには転写されないのか? これは通常、圧力の不均一性、レベルでないダイ接触、曲がった製品形状、または不均一な表面材料を示します。
ホイルが常に問題なのですか? いいえ。ホイルは重要ですが、貧弱な転写はしばしばホイル、革の表面、機械設定、およびダイ品質の相互作用によって引き起こされます。

 English
 Japanese
 Spanish
 French
 Korean
 German
 Russian